 Tel/WeChat:
 Email:



 Startseite
Grundgewindebohrer: Ein vollständiger Leitfaden für das Gewindeschneiden in Sacklöchern bei der CNC-Bearbeitung

 Veröffentlicht: 5. Juli 2023

Sacklöcher sind ein wesentlicher Bestandteil vieler Konstruktionen. Häufig treten dabei Einschränkungen wie Platzmangel auf. In manchen Hochleistungsanwendungen, etwa bei medizinischen Implantaten oder Halterungen für die Luft- und Raumfahrt, ist eine hohe Spannkraft erforderlich. Ein Grundgewindebohrer löst dieses Problem, indem er das Gewinde sehr nah am Grund schneidet. Dadurch wird ein maximaler Gewindeeingriff erreicht. Hier finden Sie eine vollständige Anleitung zum Gewindeschneiden in Sacklöchern auf CNC-Maschinen.
Was ist ein Bottoming Tap?
Der Grundgewindebohrer ist ein Werkzeug zur Verbesserung des Gewindeprofils in Sacklöchern. Im Vergleich zu anderen Gewindebohrern weisen diese Sacklochgewindebohrer nur wenige Anfasgewinde auf. Durch die kurze Verjüngung mit nur ein bis zwei Gewindegängen kann der Gewindeteil sehr nah an den Grund herangeführt werden. Dadurch wird ein maximaler Gewindeeingriff erzielt.
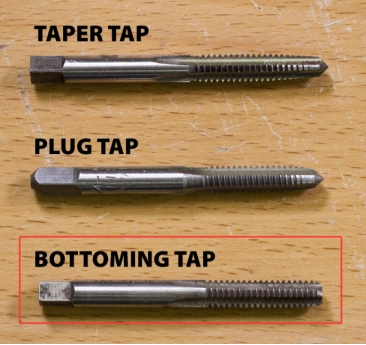
Geeignete Grundablasshähne auswählen
- Aluminium: Polierte HSS- oder Hartmetallgewindebohrer, unbeschichtete oder reibungsarme Beschichtungen tragen dazu bei, dass kein Aluminium an der Schneide haften bleibt.
- Kohlenstoffstahl: HSS ist in der Regel ausreichend. TiN reduziert die Reibung und verbessert die Verschleißfestigkeit.
- Edelstahl: HSS-Co bietet eine bessere Warmhärte. TiCN bietet eine höhere Verschleißfestigkeit unter hohen Schnittbelastungen.
- Titan-/Nickellegierungen: HSS-Co- oder Hartmetallgewindebohrer mit TiAlN/AlTiN-Beschichtung eignen sich besser für hohe Schnitttemperaturen.
Warum die kurze Fase wichtig ist?
Im Gegensatz zu Kegel- oder Vorbohrern ist die Anfasung des Grundgewindebohrers kurz. Dadurch kann die Schneide bis zum Gewindegrund reichen. Dies ist besonders wichtig in beengten Bereichen, wo zusätzliche Wandstärke für den Freiraum am Grund unerwünscht ist. Beispiele hierfür sind Automobilbauteile, Formen, Luft- und Raumfahrtkomponenten sowie Hydraulikverteiler. Das Gewindeschneiden über die gesamte Länge gewährleistet maximalen Eingriff und erhöhte Haltekraft.
Arten von Grundablasshähnen
Obwohl sie ihre Hauptfunktion – das Gewindeschneiden in Sacklöchern nahe dem Grund – beibehalten, gibt es verschiedene Ausführungen. Diese unterschiedlichen Arten von Grundbohrern sind auf verschiedene Fertigungsbedingungen zugeschnitten. Zu den Variablen gehören Bohrlochtiefe, Materialart, Gewindeprofil und Benutzerfreundlichkeit.
Grundablasshahn für gerade Nuten
Der Grundgewindebohrer mit gerader Nut ist die am häufigsten verwendete Ausführung. Er zeichnet sich durch eine durchgehende Nut aus. Im Allgemeinen wird er für kurze Sacklöcher eingesetzt. Bei tieferen Löchern kann die Spanabfuhr problematisch sein. Ein Grundgewindebohrer mit gerader Nut eignet sich sowohl für das manuelle als auch für das maschinelle Gewindeschneiden.
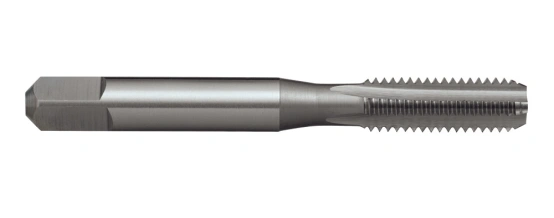
Spiralnut-Bodenabstich
Spiralnut-Grundgewindebohrer mit ihren spiralförmigen Nuten sorgen für einen besseren Spanabtransport. Dadurch werden die Späne während des Gewindeschneidens kontinuierlich nach oben und aus dem Bohrloch befördert. Sie eignen sich besonders für duktile Werkstoffe, bei denen lange Späne sonst problematisch sein können. Mit einem Spiralnut-Grundgewindebohrer lassen sich auch tiefere Gewinde schneiden, wodurch die Gefahr von Spanstau oder Gewindebohrerbruch verringert wird. Die Gewindequalität ist mit einem Spiralnut-Grundgewindebohrer ebenfalls besser.
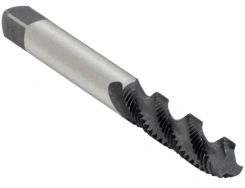
Forming Bottoming Tap
Das Gewindeformen mit Grundgewindebohrer nutzt plastische Verformung anstelle von Schneiden zur Gewindebildung. Da kein Schneiden erfolgt, treten keine Probleme durch Späne auf. Die geformten Gewinde sind fester, da sie kaltverformt sind. Für ein effizientes Gewindeschneiden ist jedoch eine sorgfältige Prozesskontrolle erforderlich. Unter Umständen ist eine großzügige Schmierung notwendig. Grundgewindebohrer mit Grundgewindebohrer eignen sich häufig nur für weiche Werkstoffe wie Aluminium, Messing oder Baustahl.
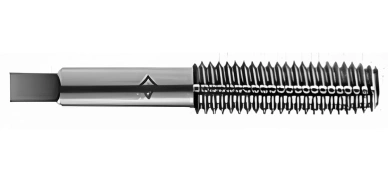
Halb-Boden-Zapfhahn
Der Halbgrundgewindebohrer vereint die Vorteile eines Vorbohrers und eines Grundgewindebohrers. Er besitzt eine etwas längere Fase. Im Gegensatz zu anderen Gewindebohrern ist beim Halbgrundgewindebohrer unter Umständen kein vorheriges Gewindeschneiden mit einem Vorbohrer erforderlich. Er eignet sich besonders für leichte Bearbeitungs- oder Reparaturarbeiten.
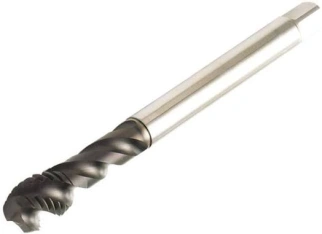
Wozu dient ein Grundanschlag?
Grundgewindebohrer werden häufig in kritischen Bereichen eingesetzt. Bohrungen in Bauteilen, die eine hohe Belastbarkeit erfordern, werden daher mit Grundgewindebohrern gefertigt. Aus diesem Grund bevorzugen Branchen mit hohem Qualitätsanspruch wie die Luft- und Raumfahrt, die Automobilindustrie oder die Medizintechnik den Einsatz von Grundgewindebohrern.
Gewindeschneiden nahe dem Grund von Sacklöchern
Die Hauptfunktion eines Grundgewindebohrers besteht darin, Gewinde nahe dem Grund von Sacklöchern zu schneiden. Dies ist besonders bei beengten Platzverhältnissen von Vorteil. So kann das Sackloch über seine gesamte Länge mit einem Gewinde versehen werden, ohne die Materialstärke zu erhöhen.
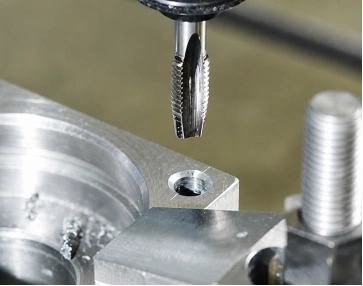
Gewinde fertigstellen nach einem Stopfen
Nach dem Gewindeschneiden mit einem Vorbohrer kann ein kleiner Teil des Lochs ohne Gewinde bleiben. Ein Grundbohrer verlängert den Gewindeteil nach dem Vorbohren. Dieses zweistufige Verfahren reduziert die Schnittkräfte und minimiert gleichzeitig das Risiko von Beschädigungen am Werkstück oder am Gewindebohrer.
Verlängern von Teilgewinden in vorhandenen Löchern
Grundgewindebohrer verbessern häufig die Gewindequalität. Gewindebrüche können beim Einsatz von Grundgewindebohrern abgedeckt werden. Dies maximiert den Gewindeeingriff bei Befestigungselementen und erhöht deren Haltekraft.
Wie verwendet man einen Grundgewindebohrer zum Bearbeiten von Löchern?
Beim Gewindeschneiden sind einige Punkte zu beachten. Die korrekte Vorgehensweise beim Gewindeschneiden ist für ein präzises Ergebnis unerlässlich. Die Nichtbeachtung wichtiger Vorsichtsmaßnahmen kann das Gewindeloch unbrauchbar machen.
Schritt 1: Bohren Sie das Gewindeloch in der richtigen Größe
Verwenden Sie Bohrer mit dem passenden Außendurchmesser für den Grundgewindebohrer. Bohren Sie das Loch etwas tiefer als die Befestigungslänge, um die Anfasung des Grundgewindebohrers aufzunehmen. Entgraten Sie die Lochöffnung vor dem Gewindeschneiden.
Schritt 2: Ausreichend Bodenfreiheit schaffen
Es sollte zusätzlicher Platz für die Späneverpackung und die Anfasung des Grundgewindebohrers vorhanden sein. Dies verhindert übermäßige Belastung des Werkzeugs.
Schritt 3: Gewinde vor dem Ansetzen des Gewindebohrers ansetzen
Das erste Gewinde sollte mit einem Kegel- oder Vorschneider geschnitten werden. Anschließend wird ein Grundschneider zum Fertigschneiden verwendet. Das bereits vorhandene Gewinde führt den Grundschneider durch das Loch. Dadurch werden das Einführen und Ausrichten erleichtert.
Schritt 4: Halten Sie den Wasserhahn ausgerichtet und gerade.
Der Grundgewindebohrer muss von Anfang an senkrecht zum Werkstück stehen. Falsch ausgerichtete Gewindebohrer können unerwünschte Seitenkräfte erzeugen. Der Druck auf den Grundgewindebohrer muss gleichmäßig verteilt sein. Dadurch entsteht ein gleichmäßiges Gewindeprofil. Der Grundgewindebohrer sollte regelmäßig umgedreht werden, um die Späne abzuführen.
Schritt 5: Stoppen, bevor der Hahn den Lochboden berührt.
Achten Sie auf die Bohrtiefe des Grundgewindebohrers und beenden Sie das Gewindeschneiden, bevor der Gewindebohrer den Grund erreicht. Andernfalls entsteht zu viel Druck auf den Grundgewindebohrer, was zu Ausbrüchen an der Schneide oder Beschädigungen des Gewindes führen kann.
Anwendungsbereiche von Grundablasshähnen
Erfahrene Konstrukteure und Maschinenbauer bevorzugen Grundgewindebohrer zur Herstellung hochwertiger Gewinde. Diese verbessern nicht nur die Haltekraft von Verbindungselementen, sondern optimieren auch das Gewicht. Dies ist besonders wichtig in Bereichen mit begrenztem Platzangebot.
Aluminiumgehäuse und -einfassungen
Aluminiumgehäuse und -einfassungen müssen aufgrund von Platzmangel oft kompakt sein. Solche Konstruktionen müssen zudem leicht sein. In diesen Fällen ist der Platz in Sacklöchern begrenzt. Daher nutzt der Grundgewindebohrer diesen Platz optimal aus. Typische Anwendungsbereiche sind Abdeckungen, Kühlkörper, Leiterplattenhalterungen und Sensorhalterungen.
Präzisions-Montageblöcke
Montageblöcke werden häufig montiert und demontiert. Daher ist eine hohe Haltekraft der Befestigungselemente erforderlich. Grundgewindebohrer gewährleisten nicht nur maximalen Halt der Befestigungselemente, sondern tragen auch zu dieser hohen Haltbarkeit bei.
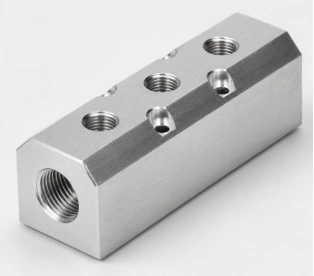
Hydraulik- und Pneumatikverteiler
Hydraulik- und Pneumatikverteiler verfügen über zahlreiche Sacklöcher für Gewindeanschlüsse. Bauteile wie Ventile, Verschraubungen, Stopfen und Sensoren benötigen diese Löcher häufig als Anschlusspunkte. Da diese Bauteile nur eine begrenzte Lochtiefe aufweisen, nutzt der Grundgewindebohrer diesen begrenzten Raum effizient aus und gewährleistet gleichzeitig eine zuverlässige Abdichtung.
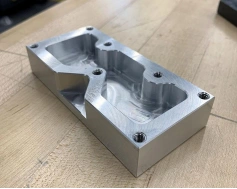
Kundenspezifische CNC-Teile mit Sackgewinde
Viele kundenspezifische Bauteile, wie z. B. Halterungen für die Luft- und Raumfahrt, Komponenten für medizinische Geräte, Roboter-Endeffektoren usw., weisen Sacklöcher auf. Diese gehen oft mit Platz- und Gewichtsbeschränkungen einher. Grundgewindebohrer tragen zu einer effizienten Fertigung bei. Sie schaffen Platz für Strukturbefestigungen, Stellschrauben und verdeckte Montageelemente.
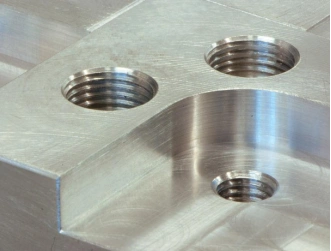
Herausforderungen beim Einsatz von Grundgewindebohrern in der CNC-Bearbeitung
Da sich Grundgewindebohrer deutlich von anderen Gewindeschneidwerkzeugen unterscheiden, stellen sie besondere Herausforderungen dar. Doch es gibt stets Lösungen. Bei sachgemäßer Handhabung ergeben sich Vorteile hinsichtlich Gewindequalität, Bauraumausnutzung und Leistung.
Hohes Schneiddrehmoment
Ein hohes Schnittdrehmoment ist ein häufig gemeldetes Problem. Tiefe Sacklöcher sind besonders anfällig. Da Grundgewindebohrer eine kurze Fase aufweisen, greifen alle Gewindegänge sofort ein. Ist die Gewindeschneidgeschwindigkeit zu hoch, die Schmierung unzureichend oder die Bohrtiefe zu gering, ist mit einer hohen Schnittkraft zu rechnen. In diesem Fall kann die Verwendung eines beschichteten Grundgewindebohrers mit optimiertem Vorschub hilfreich sein.
Schwieriger Thread-Start
Manche Maschinenbediener versuchen, mit einem Grundanschnittgewindebohrer Gewinde zu schneiden. Ein Grundanschnittgewindebohrer ist jedoch nicht für den Gewindeanschnitt ausgelegt. Stattdessen kann ein Kegelgewindebohrer oder ein Vorschneider verwendet werden. Wird trotzdem ein Grundanschnittgewindebohrer eingesetzt, kann dies zu Fehlausrichtungen oder Gewindebohrerbruch führen.
Spanpackung in Sacklöchern
In tiefen Sacklöchern kann es zu Späneansammlungen kommen, wenn keine geeigneten Vorkehrungen getroffen werden. Da der Platz zum Entweichen der Späne begrenzt ist, haften sie leicht unter oder um den Gewindebohrer herum. Dies führt zu einem erhöhten Drehmoment oder zu Beschädigungen des Gewindeprofils. Dieses Problem tritt hauptsächlich bei duktilen Werkstoffen auf, die lange, faserige Späne erzeugen. Um dem entgegenzuwirken, verwenden Sie einen Spiralnutbohrer, lassen Sie ausreichend Freiraum am Bohrlochgrund und geben Sie während des Gewindeschneidens Kühlschmierstoff hinzu.
Bearbeitbarkeit von Materialien
Das Gewindeschneiden schwer zerspanbarer Werkstoffe stellt stets eine Herausforderung dar. Während die Späne duktiler Werkstoffe häufig Probleme verursachen, erhöht sich bei harten Werkstoffen das Drehmoment. Daher ist eine optimierte Gewindeschneidstrategie erforderlich. Ein fundiertes Verständnis von Aspekten wie hohem Schnittdrehmoment, Konstruktionsoptimierung und Prozesskontrolle ist daher unerlässlich.
Bewährte Verfahren für den Einsatz von Grundgewindebohrern in der CNC-Bearbeitung
Wie bereits erwähnt, birgt das Gewindeschneiden gewisse Herausforderungen. Durch eine Optimierung des Gewindeschneidprozesses lassen sich diese jedoch leicht bewältigen. Dies führt zu einer besseren Gewindequalität, minimalem Materialverlust und hoher Effizienz.
Verwenden Sie die richtige Gewindebohrergröße
Der Bohrlochdurchmesser sollte optimal sein. Ist das Loch zu eng, entstehen übermäßige Spannungen zwischen dem Grundbohrer und dem Werkstück. Ist es zu groß, wird das Gewinde nicht korrekt geschnitten. Am besten verwendet man eine Standard-Bohrlochtabelle als Richtlinie.
Kontrolllochtiefe
Idealerweise sollte die Bohrungstiefe etwas größer als die Gewindelänge sein. Dadurch wird ein Freiraum am Bohrlochgrund geschaffen. Dieser Freiraum ist oft von Vorteil, da er Probleme wie Spanbildung, Werkzeugberührung am Bohrlochgrund und zu hohes Schnittdrehmoment verhindert.
Verwenden Sie Peck Tapping
Das Gewindeschneiden mit kurzen Stößeln ist eine effektive Methode. Anstelle eines kontinuierlichen Gewindeschneidens wird hier der Gewindebohrer vor- und zurückgeschraubt. Dadurch werden lange Späne abgebrochen und abgeführt. Außerdem kann das Kühlschmiermittel die Schneidkanten besser erreichen.
Grundgewindebohrer vs. andere Gewindebohrer
Grundgewindebohrer werden oft mit anderen Gewindearten verwechselt. Um die richtige Wahl zu treffen, ist es wichtig, die verschiedenen Gewindeschneidwerkzeuge zu unterscheiden. In diesem Zusammenhang sind unten einige Tabellen aufgeführt. Die wichtigsten Merkmale jedes Werkzeugs werden hervorgehoben und mit dem Grundgewindebohrer verglichen.
Anschlaghahn vs. Stopfenhahn
|
Funktion |
Bodenabgriff |
Steckhahn |
|---|---|---|
|
Fase |
1-2 abgeschrägte Gewindegänge |
3-5 abgeschrägte Gewindegänge. |
|
Gewindetiefe |
Fast bis zum Lochboden |
Unvollständige Threads am unteren Rand |
|
Threadstart |
Erfordert vorgeschnittene Gewinde |
Kann Threads starten |
|
Anwendungen |
Fertigstellung von Sacklochgewinden |
Allgemeines Gewindeschneiden und Zwischengewindeschneiden |
Gewindebohrer mit Bodenanschluss vs. Kegelgewindebohrer
|
Funktion |
Bodenabgriff |
Kegelhahn |
|---|---|---|
|
Fase |
1 - 2 abgeschrägte Gewindegänge |
8 - 10 abgeschrägte Gewindegänge |
|
Thread-Startfähigkeit |
schlecht |
Ausgezeichnet |
|
Schnittkraft |
Höher |
Senken |
|
Anwendungen |
Endgewindeschneiden in Sacklöchern |
Erstes Gewinde in neue Löcher |
Gewindebohrer mit Grundanschlag vs. Spiralnut-Gewindebohrer
|
Funktion |
Bodenabgriff |
Spiralflötenhahn |
|---|---|---|
|
Technologie |
Kurze Fase |
Wendelnuten |
|
Spanentfernung |
Begrenzte Chipabfuhr |
Effiziente Späneabfuhr |
|
Blinde Löcher |
Maximiert die Gewindetiefe |
Reduziert die Chippackung |
|
Anwendungen |
Fertigstellung von Sacklochgewinden |
Gewindeschneiden von duktilen Werkstoffen |
Anschlagpunkt-Gewindebohrer vs. Spiralpunkt-Gewindebohrer
|
Funktion |
Bodenabgriff |
Gewindebohrer mit Spiralspitze |
|---|---|---|
|
Spanfluss |
Die Chips bleiben im Loch |
Schiebt die Chips vor dem Zapfhahn nach vorne. |
|
Lochtyp |
Sacklöcher |
Durchgangslöcher |
|
Gewindetiefe |
Boden des Lochs |
Standardgewindetiefe |
|
Anwendungen |
Tiefgewindebohrung |
Hochgeschwindigkeits-Tapping |
Grundgewindebohrer vs. Gewindefräser
|
Funktion |
Bodenabgriff |
Gewindemühle |
|---|---|---|
|
Gewindemethode |
Schneidet das Gewinde in einem einzigen Gewindeschneidvorgang. |
Erzeugt Gewinde mittels CNC-Interpolation |
|
Flexibilität |
Ein Gewindebohrer pro Gewindegröße |
ein Werkzeug für mehrere Durchmesser |
|
Werkzeugfehler |
bei Überlastung bruchgefährdet |
Geringeres Bruchrisiko |
|
Anwendung |
Standardgewinde für hohe Durchsatzmengen |
Präzisionsbearbeitung |
Bottoming Tap vs Form Tap
|
Funktion |
Bodenabgriff |
Formular Tippen |
|---|---|---|
|
Gewindeformung |
Durch Schneiden |
Durch Materialverformung |
|
Chipherstellung |
Chips hergestellt |
Chipfreier Betrieb |
|
Materialkompatibilität |
Für die meisten Metalle |
Beschränkt auf duktile Werkstoffe |
|
Anwendungen |
Gewindeschneiden für allgemeine Zwecke. |
Großserienfertigung, die starke Fäden erfordert |
Gestaltungstipps für das Grundentgraten von Hahnlöchern
Optimal gestaltete Gewindebohrungen stellen selten ein nennenswertes Hindernis dar. Sie sind fertigungsfreundlich und tragen zur Steigerung von Produktivität und Effizienz bei. In diesem Zusammenhang werden hier einige Gestaltungstipps erläutert.
Sorgen Sie für ausreichend Bodenfreiheit.
Eine effiziente Teilekonstruktion gewährleistet ausreichend Freiraum am Werkstückboden. Dadurch wird genügend Platz für Späne und die Bewegung des Grundgewindebohrers geschaffen. Wird die freie Bewegung des Grundgewindebohrers behindert, kann dies zu Werkzeugbruch führen.
Vermeiden Sie übermäßig tiefe Löcher
Sehr tiefe Bohrungen behindern die Spanabfuhr. Lange Gewindeschneidwerkzeuge sind ungleichmäßigen Belastungen ausgesetzt, die zu Durchbiegung oder Bruch führen können. Eine optimale Bohrungstiefe hingegen sorgt für effiziente Bearbeitung, reduziert den Werkzeugverschleiß und verkürzt die CNC-Zykluszeiten.
Richtige Gewindeeingriffslänge
Die Gewindelänge muss ausreichend sein, um die Belastungen aufzunehmen. Übermäßig lange Gewinde bieten keinen nennenswerten Vorteil, sondern sind im Gegenteil kosten- und produktkostenintensiv. Für Stahl wird eine optimale Eingriffslänge von 1 x dem Durchmesser des Befestigungselements empfohlen. Bei weicheren Metallen beträgt sie das 1.5- bis 2-fache des Durchmessers.
Tuofa-Fallstudie: Gewindeschneiden in Sacklöchern für Hydraulikverteiler
Unser Kunde benötigte einen kundenspezifischen Hydraulikverteilerblock für ein kompaktes Hydrauliksteuerungssystem. Das Bauteil wurde aus 6061-T6 Aluminium gefertigt und benötigte mehrere Gewindeanschlüsse für Ventile, Verschraubungen und Druckanschlüsse.
Die Konstruktion des Hydraulikverteilers umfasste:
- Gesamtgröße: ca. 120 × 80 × 50 mm
- Material: 6061-T6 Aluminium
- Mehrere G1/4 und M8 Gewindebohrungen
- Mehrere Sackgewindebohrungen mit begrenzter Tiefe
- Interne, quergebohrte Kanäle für den hydraulischen Durchfluss
- Flache Dichtflächen, die eine leckagefreie Montage erfordern
Herausforderung bei der Bearbeitung
Der Kunde benötigte für die sichere Montage von Ventilen und Armaturen eine nutzbare Gewindetiefe von 8 mm in mehreren Sacklöchern. Die verfügbare Lochtiefe war jedoch begrenzt, da sich die internen Ölkanäle direkt hinter den Gewindeabschnitten befanden.
Endergebnis
Durch Anwendung des Grundgewindeschneidverfahrens erreichte Tuofa den erforderlichen Gewindeeingriff, ohne die ursprünglichen Abmessungen des Verteilers zu verändern. Folgende Ergebnisse wurden erzielt:
- Erhöhte nutzbare Gewindetiefe von 5 mm bis 8 mm, die den Befestigungsanforderungen des Kunden entsprechen.
- Die ursprüngliche kompakte Krümmerkonstruktion wurde beibehalten, ohne die Blockdicke zu erhöhen.
- Durch die Verwendung von Gewinden wurde eine gleichbleibende Gewindequalität über mehrere Sacklöcher hinweg erreicht. Gewindelehrenprüfung.
- Durch Optimierung der Bohrlochtiefe wurde das Risiko eines Gewindebohrerbruchs verringert.
Fazit
Der Grundgewindebohrer ist ein Werkzeug zum Gewindeschneiden in Sacklöchern. Er erzeugt ein Gewinde sehr nahe am Lochgrund. Dadurch lässt sich die Tiefe von Sacklöchern optimal ausnutzen. Er ist besonders hilfreich, wenn Gewicht oder Platz begrenzt sind. Die Qualität der erzeugten Gewinde ist besser als bei anderen Gewindeschneidmethoden. Die Verwendung von Grundgewindebohrern birgt zwar einige Herausforderungen, doch bei optimiertem Verfahren lassen sich gute Ergebnisse ohne größere Schwierigkeiten erzielen.
FAQ
Wird ein Grundgewindebohrer nur für Sacklöcher verwendet?
In der Praxis werden sie nur für Sacklöcher verwendet. Theoretisch können sie aber auch für Durchgangslöcher eingesetzt werden.
Kann man mit einem Grundgewindebohrer beginnen?
Der Grundablasshahn ist nicht zum Ansetzen eines Wasserhahns gedacht. Er wird vielmehr zum Fertigstellen verwendet.
Bei welchen Materialien ist das Grundbohren schwierig?
Harte Werkstoffe erzeugen übermäßige Schnittdrehmomente. Weiche Metalle liefern lange, faserige Späne. Beides sind schwierige Situationen.
 Arten von Messgeräten für die CNC-Prüfung: So prüfen Sie bearbeitete Teile präzise




