 Tel/WeChat:
 Email:



 Startseite
Innovation der Bearbeitungsmethode für flache Teile mit tiefer Nut

 Veröffentlicht: 06. November 2023

Das Verfahren bezieht sich speziell auf die Drehbearbeitung des Hauptventils eines ebenen, tiefen Nutenteils. Tuofa CNC Machinery entwickelte das spezielle Nutenwerkzeug für die Tiefennutbearbeitung in der Ebene. Durch die innovative Konstruktion von Werkzeugstruktur und -form sowie die optimierte Prozessführung konnte die Bearbeitung der ebenen, tiefen Nutenteile erfolgreich abgeschlossen werden.
Technischer Hintergrund: Das Bearbeitungsverfahren wird auf dem Gebiet der Seriendrehbearbeitung und der Herstellung von Teilen mit flachen und tiefen Nuten angewendet.
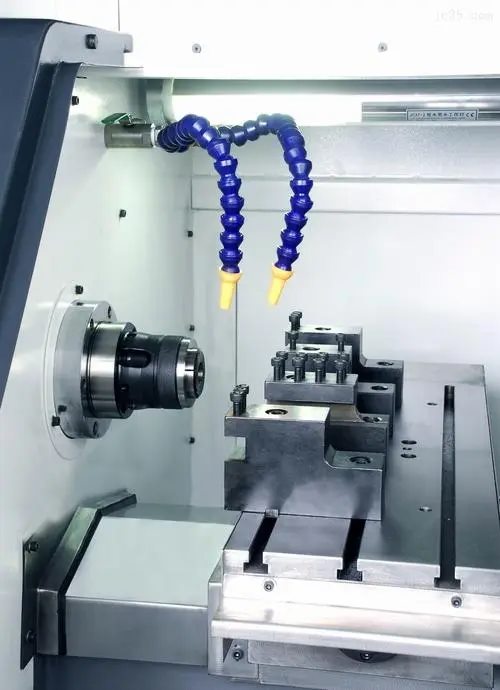
1. Teilestruktur und technische Anforderungen
Die Struktur des Teils ist in Abbildung 1-7 dargestellt. Das Material des Teils ist 2Cr13, das nach dem Schruppdrehen vergütet werden muss. Die Härte beträgt 269~292HB. Die Toleranz der inneren Lochgröße des Teils beträgt φ42 mm. ° Der Oberflächenrauheitswert der Kegeloberfläche beträgt Ra = 0.4 μm, und der Oberflächenrauheitswert der 120°-Kegeloberfläche im Außenkreis beträgt Ra = 0.4 μm. Die technischen Anforderungen sehen vor, dass die lokale Wärmebehandlungshärte der Kegeloberfläche 48 bis 52 HRC beträgt und auf die entsprechenden Teile abgestimmt ist.
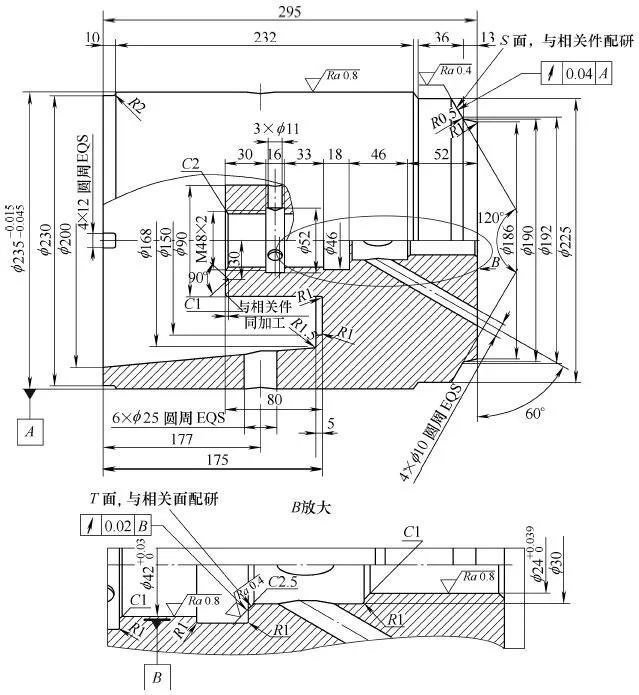
Abbildung 1-7 Hauptventil eines Teils
2. Analyse der Verarbeitungstechnologie
Die Bearbeitung dieses Teils weist folgende technische Schwierigkeiten auf:
(1) Die Endfläche der ebenen Nut ist 175 mm tief von der linken Endfläche des Teils und 80 mm von der Endfläche entfernt und hat einen Durchmesser von 90 mm. Der Raum an der tiefen Nut ist klein, die Schnittmenge ist groß und die Spanentfernung ist schwierig.
(2) Die Schneidleistung von rostfreiem Stahl ist schlecht, hauptsächlich aus folgenden Gründen: ① Hohe Plastizität, die die Kaltverfestigung während der Verarbeitung stark verstärkt und den Schnittwiderstand erhöht. ②Durch die hohe Schnitttemperatur ist das Werkzeug leicht zu tragen. ③Es ist einfach, das Messer einzustechen und eine Aufbauschneide zu erzeugen. ④ Die Späne kräuseln sich nicht so leicht und brechen nicht.
3. Technische Maßnahmen
Angesichts der oben genannten Verarbeitungsschwierigkeiten wurden folgende technische Maßnahmen ergriffen:
(1) Entwicklung und Fertigung eines speziellen Nutendrehwerkzeugs für die Bearbeitung ebener Nuten. Beim CNC-Drehen einer ebenen Nut entspricht eine der Werkzeugspitzen einer Drehbohrung. Um eine Kollision zwischen dem CNC-Drehwerkzeug und der Bogenfläche des Werkstücks zu vermeiden, ist die Werkzeugspitze entsprechend dem Durchmesser des Nutbogens bogenförmig geformt, wodurch ein bestimmter Rückwinkel gewährleistet wird. Die andere Werkzeugspitze des Nutendrehwerkzeugs entspricht einem Außenkreis. Da die Werkzeugspitze beim Drehen der ebenen Nut sehr lang und wenig steif ist und daher Vibrationen auftreten können, ist auch sie bogenförmig geformt, um einen bestimmten Rückwinkel zu gewährleisten.
Das Nutmesser besteht aus drei Schweißteilen: dem Klemmteil, dem Lichtbogenoberflächenschneiderkörper und dem Hartmetallschneiderkopf:
①Das Klemmteil besteht aus 45er Stahl.
②Der Körper des Doppelbogen-Oberflächenschneiders besteht aus 30CrMnSi-Stahlrohr mit einem Außendurchmesser von 140 mm und einem Innenloch von 128 mm, das durch horizontales Fräsen zu Streifen verarbeitet wird. Um die Festigkeit des Fräskörpers zu erhöhen, beträgt die Abschreckhärte der Wärmebehandlung 38 bis 42 HRC.
③Der Hartmetall-Schneidkopf verwendet YG8N, YW1, YW2 und der Klingentyp ist C304.
Geometrische Parameter und Schnitteigenschaften des Nutmessers:
①Die bandförmigen Späne zeigen eine starke Bohrleistung, wenn sie die Naht sehen. Das Nutenverfahren verbessert die Spanabfuhrbedingungen, verlängert die Lebensdauer des Werkzeugs um das Dreifache und erhöht die Produktionseffizienz um das Einfache.
②Der große Spanwinkel ist mit einer negativen Anfasung abgestimmt, und die Werkzeugspitze verfügt über eine abgerundete Ecke von R1 mm, was die Schnittkraft verringert, die Schneidkante stärkt und die Standzeit des Werkzeugs erhöht. Der Aufbau des Nutwerkzeugs ist in Abbildung 1-8 dargestellt.
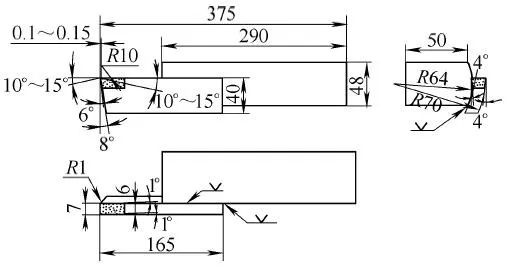
Abbildung 1-8 Spezielles Nutmesser
(2) Entwerfen und fertigen Sie einen Innenloch-Werkzeughalter mit runder Klemmung, um die Bearbeitungsprobleme beim Drehen von M48×2-Innengewinden, φ42-Bild-mm- und φ30-mm-Innenlöchern und leeren Innenloch-Werkzeugen zu lösen. Die Struktur ist in Abbildung 1-9 dargestellt.
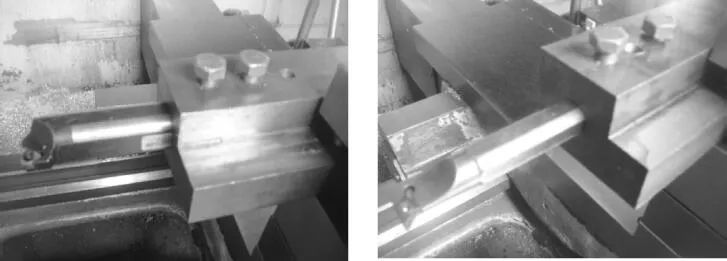
Abbildung 1-9 Werkzeughalter mit kreisförmiger Klemmung und Innenbohrung
(3) Entwerfen und fertigen Sie den Innenloch-Werkzeughalter des Werkzeugtisches, der das Problem der Kegelverarbeitung mit dem großen Enddurchmesser von φ200 mm und dem kleinen Enddurchmesser von φ168 mm löst. Die Struktur ist in Abbildung 1-10 dargestellt.
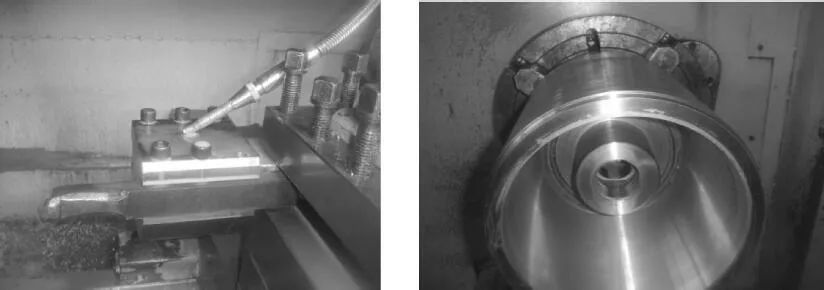
Abbildung 1-10 Innenloch-Werkzeughalter des Messertisches
4. CNC-Drehprozessplan
Der von der CNC-Bearbeitung angewandte Prozessplan ist:
①Schruppdrehen, der Außendurchmesser des Schruppdrehens beträgt φ239 mm, die Steuerlänge beträgt 298 mm und der Innenlochdurchmesser beträgt φ143 mm und die Tiefe beträgt 90 mm.
② Abschrecken und Anlassen, 280–320 HBW.
③Halbfertiges Drehen, Innenloch φ42 mm, φ24 mm, T-Fläche mit Ra=0.4 μm Aufmaß 0.4–0.5 mm, Außenkreis φ235 mm, Ra=0.4 μm S-Fläche mit Aufmaß 0.6–0.7 mm, der Durchmesser des großen Endes beträgt φ200 mm, und die Verjüngung des Durchmessers des kleinen Endes beträgt φ168 mm, und das CNC-Bearbeitungsvolumen beträgt 2–3 mm.
④CNC-Drehen, kontrollieren Sie den Kegel des großen Enddurchmessers φ200 mm und des kleinen Enddurchmessers φ168 mm.
⑤ Zeichnen Sie eine Linie.
⑥Vertikales Fräsen, 4×12 kreisförmige Verteilung.
⑦ Zangen, 6×φ25 mm sind gleichmäßig über den Umfang verteilt, 3×φ11 mm, 4×φ10 mm sind gleichmäßig über den Umfang verteilt.
⑧Oberflächenabschreckung, Härte 45~48HRC (am Innenloch mit Toleranz, die konische Oberfläche T-Oberfläche von Ra=0.4μm, die konische Oberfläche S-Oberfläche des äußeren Kreises Ra=0.4μm).
⑨ Außenschleifen, φ235 mm im Bild.
⑩ Innenschleifen, φ42 Bild mm, φ24 Bild mm, um Positionstoleranz sicherzustellen.
⑪ Das CNC-Dreh-Einzelspannfutter ist so ausgerichtet, dass die Positionstoleranz des Werkstücks gewährleistet ist. Die konische T-Oberfläche des Innenlochs Ra=0.4 μm wird bearbeitet (YT726-Innenlochschweißwerkzeug), und das kubische Bornitrid-Werkzeug wird verwendet, um den Außenkreis Ra=0.4 μm zu drehen. Verjüngen Sie die Oberfläche der S-Oberfläche und polieren Sie mit Diamantschleifpaste Ra=0.4 μm.
 Das beste Verfahren für hochpräzise dünnwandige Aluminium-Zylinderteile




