 هاتف/وي تشات:
 البريد الإلكتروني:



 الصفحة الرئيسية
ما هو نظام التثبيت الانتقالي؟ التطبيقات، والتصنيع باستخدام الحاسوب، والتصميم

 تاريخ النشر: 20 أغسطس 2024

يُعدّ نوع التوافق الميكانيكي المستخدم عاملاً حاسماً في نجاح أي مشروع هندسي أو فشله. يُعتبر التوافق الانتقالي فئة شائعة الاستخدام، حيث يُحدد أن تكون الأجزاء ليست فضفاضة جدًا ولا ضيقة جدًا. ويمكن تحقيق هذه المواصفات تحديدًا من خلال عمليات التصنيع، مثل التصنيع باستخدام الحاسوب (CNC) . تتضمن هذه المقالة كل ما تحتاج معرفته عن التوافق الانتقالي.
ما هو التوافق الانتقالي؟
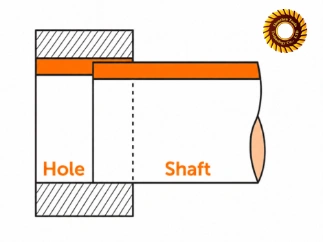
يُعدّ تركيب الانتقال نوعًا من أنواع التركيب الهندسي حيث يكون قطر الثقب أصغر قليلًا من قطر العمود؛ وهو مصمم ليكون الأنسب للتجميع اليدوي والمحاذاة السلسة. في كثير من الأحيان، قد لا يتناسب قطر الثقب مع قطر العمود بشكل مثالي في عملية تجميع الأجزاء، وذلك وفقًا للتطبيق المطلوب.
هل يكون مقاس الملابس الانتقالية فضفاضًا أم ضيقًا؟
يُصمّم تركيب الانتقال ليكون حلاً وسطاً في التركيب الهندسي (أي ليس فضفاضاً جداً ولا ضيقاً جداً)؛ ومع ذلك، قد يكون التداخل أو الخلوص فيه مرتفعاً حسب التطبيق ونطاق التفاوت المسموح به. هنا، يمكن أن يكون التركيب إما تركيباً حراً أو تركيباً محكماً. في حالة التركيب الحر، يكون الخلوص والتفاوت المسموح به أكبر (من +0.2 مم إلى +0.5 مم في حالة الثقوب، ومن -0.2 مم إلى -0.5 مم في حالة الأعمدة). من ناحية أخرى، يُعرف التركيب الذي يتميز بخلوص أقل وتفاوت مسموح به أدق (من +0.01 مم إلى +0.03 مم في حالة الثقوب، ومن -0.01 مم إلى -0.03 مم في حالة الأعمدة) بالتركيب المحكم.
التوافق الانتقالي مقابل التوافق مع الخلوص والتداخل
توجد ثلاثة أنواع رئيسية من التوافقات في الهندسة الميكانيكية:
- تدخل صالح
- ملاءمة التخليص
- ملاءمة انتقالية
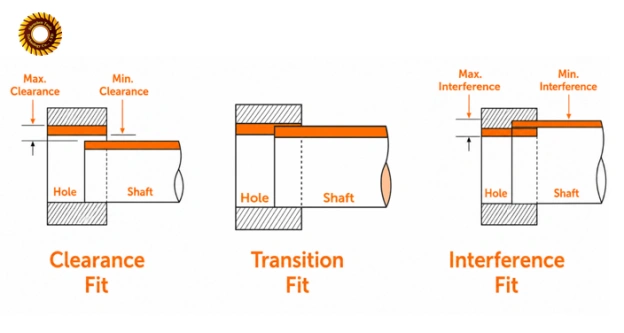
يعتمد الأمر برمته على التطبيق؛ فالتركيب ذو الخلوص يمنح حرية حركة أكبر للأجزاء الهندسية، بينما يتطلب التركيب ذو التداخل إحكامًا تامًا، ما يستلزم قوة معينة لتجميع الأجزاء. أما التركيب الانتقالي فهو حل وسط بين النوعين، ويُستخدم في التطبيقات التي تتطلب حركة مؤقتة وتثبيتًا آمنًا. شاهد الفيديو لفهم أسهل.
لماذا تُستخدم الملابس الانتقالية؟
تُستخدم وصلات الانتقال في التطبيقات عالية الدقة التي قد تتطلب تفكيكًا دوريًا. ونظرًا لأن هذا النوع من الوصلات يتميز بخلوص منخفض أو معدوم، فإنه يوفر استقرارًا هيكليًا بالإضافة إلى إمكانية الحركة الميكانيكية.
تحسين استقرار الوضع
في هذه الحالة، سيتم النظر في تركيبات ذات خلوص عالٍ. توفر المساحة المتاحة للعمود داخل الفتحة حرية الحركة، لكنها تُضحي بثبات موضع المكونات. ستكون الأجزاء أسهل في التجميع وتقلل الاحتكاك، لكنها ستتحرك باستمرار تقريبًا. لهذا السبب، قد يكون التركيب الانتقالي أكثر ملاءمة في بعض الأحيان لأنه يوفر الثبات دون إعاقة الحركة.
السماح بالتجميع والتفكيك
قد تتطلب الصيانة الدورية للآلات المعقدة تفكيك وإعادة تجميع أجزائها من حين لآخر. وتُعدّ وصلات الانتقال، لسهولة تركيبها مقارنةً بوصلات التداخل، الأنسب لهذا الغرض. ورغم أن وصل القطع في الوصلات ذات الخلوص المنخفض قد يتطلب بعض القوة، إلا أن نطاق الحركة المتاح لتفكيكها عند الحاجة يبقى كافيًا.
أين تُستخدم الملابس الانتقالية؟
تُستخدم هذه الأنواع من الوصلات الهندسية على نطاق واسع في صناعة السيارات والآلات الصناعية. بعض الصناعات، مثل صناعة الطيران والفضاء وتصنيع الأجهزة الطبية، لها متطلبات خاصة تُراعى بشكل كافٍ باستخدام وصلات انتقالية.
تحديد مواقع المكونات وتحديد مكانها
تُستخدم وصلات التثبيت الانتقالية عادةً عندما يحتاج أحد المكونات إلى تثبيت محكم مع إمكانية تحريكه قليلاً عند الحاجة. ونظرًا لأن مكونات التثبيت تتكون عادةً من جزء ثابت وأداة متحركة، فإن وصلات التثبيت الانتقالية تُعدّ مناسبة لها تمامًا.
وصلات العمود والمحور
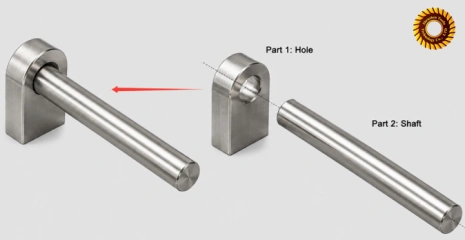
تعتبر وصلات العمود والمحور تطبيقًا شائعًا للتركيبات الانتقالية، لأنها تحتاج إلى تثبيت المحور بشكل متمركز مع العمود بأقل قدر من الحركة.
تجميعات دقيقة قابلة للإزالة
وصلة الانتقال هي وصلة يمكن تركيبها وفكها عادةً يدويًا أو باستخدام وسائل ميكانيكية بسيطة كالطرق. في الحالات التي تتطلب ثباتًا ودقة في تحديد الموضع، بالإضافة إلى وصلة قابلة للإزالة، يمكن النظر في استخدام وصلة الانتقال.
ما هي التفاوتات الشائعة في تركيبات الانتقال؟
يوضح الجدول التالي التفاوتات الشائعة في تركيب الخلوص وفقًا لمعايير ISO باستخدام حجم اسمي 25 مم كمقارنة عملية:
|
تناسب |
أقصى مساحة للتخليص |
أقصى قدر من التداخل |
النمط النموذجي |
|---|---|---|---|
|
H6/js5 |
سماكة 0.0175 ملم |
سماكة 0.0045 ملم |
انتقال دقيق للغاية، وانتقال فضفاض نسبياً |
|
H6 / k5 |
سماكة 0.011 ملم |
سماكة 0.011 ملم |
انتقال دقيق ومتوازن |
|
H6/m5 |
سماكة 0.005 ملم |
سماكة 0.017 ملم |
انتقال دقيق يميل نحو التداخل |
|
H7/js6 |
سماكة 0.0275 ملم |
سماكة 0.0065 ملم |
انتقال مرن نسبياً |
|
H7 / k6 |
سماكة 0.019 ملم |
سماكة 0.015 ملم |
انتقال متوازن مشترك |
|
H7/m6 |
سماكة 0.013 ملم |
سماكة 0.021 ملم |
انتقال أكثر إحكاماً |
|
ح7/ن6 |
سماكة 0.006 ملم |
سماكة 0.028 ملم |
يميل بشدة نحو التداخل |
|
H8/js7 |
سماكة 0.0435 ملم |
سماكة 0.0105 ملم |
انتقال أكثر تسامحًا، وأكثر مرونة نسبيًا |
|
H8 / k7 |
سماكة 0.031 ملم |
سماكة 0.023 ملم |
انتقال متوازن بتسامح أوسع |
|
H8/m7 |
سماكة 0.025 ملم |
سماكة 0.029 ملم |
الانتقال من التسامح الأوسع إلى التسامح الأضيق |
H7/js6 مقابل H7/k6 مقابل H7/m6
مع نفس فتحة H7، فإن H7/js6 هو الأكثر مرونة، ويوفر H7/k6 ملاءمة انتقالية أكثر توازناً، وH7/m6 هو الأكثر إحكاماً مع أكبر ميل للتداخل.
كيف تختار المقاس المناسب؟
أجب عن بعض الأسئلة بنفسك. هل نحتاج إلى تركيب محكم أم فضفاض؟ هل ستتحرك الأجزاء المطلوبة باستمرار أم ستكون ثابتة في مكانها؟ ما هي المواد التي تحتاجها ولماذا؟ هل من الضروري تجميع المكونات المختلفة ثم تفكيكها؟ هل من الضروري تجميع الأجزاء وتفكيكها أثناء الصيانة؟ من خلال الإجابة على هذه الأسئلة، يمكن اختيار التركيب المناسب. لذا، اختر التركيب المناسب باتباع الخطوات التالية:
- ضمان وظائف التجميع
- ضع في اعتبارك المواد وظروف التشغيل
- تحديد مستوى التخليص والتداخل المقبول
- اختر مجموعة التفاوتات
- تحقق من متطلبات الهندسة والسطح
- تقييم التصنيع والتجميع والتكلفة
عمليًا، إذا كنت بحاجة إلى تصميم منتج جديد يتضمن ثقوبًا وأعمدة، يمكنك تطبيق نظام الثقوب الأساسي الشائع لأن كلًا من الأعمدة والثقوب جديدة. مع ذلك، إذا كان لديك عمود بالفعل، وتحتاج الآن فقط إلى تصميم ثقب، فكيف يمكنك اختيار التوافق الانتقالي المناسب؟ لضمان تطابق العمود مع الثقب بسلاسة، يجب تحديد الخلوص أو التداخل المطلوب، ثم اختيار التفاوت المسموح به للثقب المتوافق.
على سبيل المثال، إذا كان لديك دبوس قياسي، وكان التفاوت المسموح به هو دبوس وتد Ø10 m6، فإذا كان الحد الأقصى للخلوص والحد الأقصى للتداخل لـ H7/m6 يفي بمتطلبات التصميم، فيجب عليك اختيار تفاوت فتحة H7، وإذا لم يكن الأمر كذلك، فاختر تفاوتًا آخر.
كيف يتم حساب ملاءمة الانتقال؟
يتم حساب التوافق الانتقالي بمقارنة حدود حجم الثقب والعمود، بناءً على درجات التفاوت المسموح بها. لكل جزء حد أقصى وحد أدنى مسموح بهما في الحجم.
الفتحة: أقصى قيمة للفتحة = القيمة الاسمية + ES، وأدنى قيمة للفتحة = القيمة الاسمية + EI
العمود: أقصى قيمة للعمود = القيمة الاسمية + es، وأدنى قيمة للعمود = القيمة الاسمية + ei
(ES/EI = الانحراف العلوي/السفلي للثقب؛ es/ei = الانحراف العلوي/السفلي للعمود، الأحرف الكبيرة للثقوب، والأحرف الصغيرة للأعمدة.)
كيفية حساب أقصى خلوص
تتحقق أقصى مسافة بين الأجزاء المتلامسة عندما يكون الثقب في أقصى حجم مسموح به، ويكون العمود في أدنى حجم مسموح به. وهي تمثل أكبر فجوة موجبة ممكنة بين الأجزاء المتلامسة ضمن التفاوتات المحددة. ويمكن حسابها كما يلي:
أقصى خلوص = أقصى قطر للثقب - أدنى قطر للعمود
وهو الحد الأقصى لحجم الفتحة مطروحًا منه الحد الأدنى لحجم العمود.
كيفية حساب أقصى تداخل
يحدث أقصى تداخل عندما يكون العمود عند أقصى حجم مسموح به والثقب عند أدنى حجم مسموح به. ويمثل هذا أكبر تداخل ممكن بين الأجزاء المتزاوجة ضمن التفاوتات المحددة. ويمكن تحديد ذلك من خلال:
أقصى تداخل = أقصى تداخل للعمود - أدنى تداخل للثقب
هذا هو الفرق بين الحد الأعلى للعمود والحد الأدنى للثقب.
مثال بسيط لحساب H7/k6
لنفترض أن المقاس الاسمي هو 25 مم لتركيب H7/k6. وفقًا لمعيار ISO 286 :
- قطر الفتحة (H7) الأقصى: Ø25.000 - Ø25.013 مم
- قطر العمود (k6) الأقصى: Ø25.002 - Ø25.011 مم
باستخدام الصيغ المذكورة أعلاه، نحصل على ما يلي:
أقصى خلوص = 25.013 - 25.002
= +0.011 مم
أقصى تداخل = 25.011 - 25.000
= +0.011 مم
سيكون خلوص التجميع من -0.011 مم إلى +0.011 مم. وبالتالي، فإن أضيق تركيب (أدنى) سيكون عند -0.011 مم وأوسع تركيب (أقصى) سيكون عند +0.011 مم.
ما هي العوامل التي تؤثر على ملاءمة عملية الانتقال؟
هناك عدة عوامل تؤثر على أداء وصلة الانتقال. تشمل هذه العوامل طول الوصلة وسطح التلامس، والتمدد الحراري، ومعالجة السطح. فيما يلي شرح لهذه التأثيرات:
طول المقاس ومنطقة التلامس
يُقصد بطول التلامس طول منطقة التلامس بين جزأين هندسيين، بينما تُقصد بمساحة التلامس المساحة التي تتلامس فيها هذه الأجزاء. وتكتسب هذه العوامل أهمية بالغة لأنها تؤثر على فجوة التفاوت المسموح بها بين العمود والثقب نتيجةً للاحتكاك الإضافي.
التمدد الحراري للمواد
تختلف استجابة المواد المختلفة لتغيرات درجة الحرارة. لذا، من الضروري مراعاة التمدد الحراري للمواد المستخدمة لتحقيق التوافق الأمثل. فإذا تمدد العمود أو انكمش تبعًا للظروف المحيطة به، فقد تتغير قيم الخلوص.
معالجة الاسطح
قد تؤدي عملية تشطيب السطح وأي عملية تصنيع لاحقة (مثل الطلاء أو التغطية أو المعالجة الحرارية) إلى زيادة سُمك العمود أو الثقب أو تغيير حجمهما المُحدد مسبقًا. ويمكن أن يؤثر الطلاء المُطبق بعد تسجيل أبعاد التركيب على القياس بشكل طفيف، ما قد يُحوّل خلوصًا بسيطًا إلى تركيب ضيق جدًا.
تصنيع منتجات الانتقال باستخدام آلات CNC من شركة Tuofa
تُقدّم شركة توفا لتصنيع منتجات CNC دقةً وقيمةً متميزتين مقارنةً بشركات تصنيع منتجات CNC الأخرى. تُصنّع شركة توفا منتجاتها وفقًا لمواصفات دقيقة، مع هامش خطأ لا يتجاوز ±0.0002 بوصة أو 0.005 مم في الأبعاد الحرجة، بينما يبلغ هامش الخطأ في أبعاد الحجم والموقع ±0.005 بوصة (للمعادن) أو ±0.010 بوصة (للبلاستيك/المواد المركبة)، إلا في حال وجود هوامش خطأ أدقّ مُحدّدة في الرسومات وفقًا لمعيار ISO 2768.
تشكيل الثقب وفقًا للتفاوت المطلوب
يُفضّل توسيع وتوسيع الثقوب المُخصصة للوصلات الانتقالية بدلاً من مجرد حفرها، لأن الحفر العادي لا يُلبي نطاق التفاوتات الدقيقة المطلوبة لهذه الوصلات. ومن بين إمكانيات التصنيع باستخدام الحاسوب (CNC) التي تُقدمها شركة توفا، تُجرى عمليات التوسيع والتوسيع كعمليات تشطيب لتحقيق حجم الثقب المطلوب وسطح أملس.
تشكيل العمود وفقًا للتفاوت المطلوب
تُجرى عادةً عمليات تشكيل أولية للأعمدة، ثم تُجرى عمليات تشكيل نهائية لضمان وصولها إلى نطاق التفاوت المطلوب. تُتبع هذه العملية مع جميع الأجزاء المصنعة بواسطة ماكينة CNC من شركة Tuofa، لأنها تُمكّن من تنفيذ مرحلتي التشكيل بشكل منفصل وفعال.
التحكم في الاستدارة وتشطيب السطح
يتطلب الحصول على استدارة منتظمة استخدام الأدوات المناسبة ومعدات معايرة بدقة أثناء عمليات الخراطة والتجليخ. ويبلغ معامل خشونة السطح النموذجي لمادة توفا 125 Ra على الأقل، كما تتم إزالة النتوءات من جميع الزوايا المستديرة.
كيف ينبغي تحديد تركيب الانتقال في الرسم؟
يجب تحديد هذه القياسات وفقًا للمعايير العالمية مثل ISO.
حدد تفاوتات الثقب والعمود
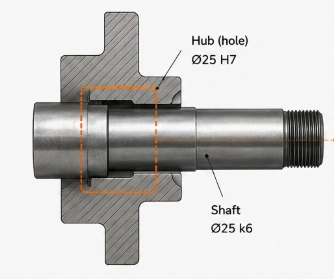
من المتوقع أن يحدد الرسم بوضوح فئة التفاوت ISO لكل من أجزاء الثقب والعمود، على سبيل المثال، يمكن تحديد H7/k6 على أنها "الثقب: ⌀25 H7" و "العمود: ⌀25 k6".
حدد خشونة السطح وشطفات الدخول
تؤثر خشونة السطح على الأداء الفعلي للتجميع، حتى وإن كانت ضمن نطاق القطر المحدد. من المهم التأكد من مراعاة أي معالجة سطحية قد تكون ضرورية، مثل الطلاء والمعالجة الحرارية، وكذلك تحديد ما إذا كان التفاوت المسموح به ينطبق قبل المعالجة أو بعدها.
- حدد خشونة السطح المطلوبة: مثل Ra 0.8 ميكرومتر أو Ra 1.6 ميكرومتر
- حدد شطفة بداية على طرف العمود: مثل C0.5 × 45°
- أضف ملاحظةً حول إزالة النتوءات من حواف التركيب الحرجة: مثل إزالة النتوءات من حواف التزاوج
- حدد حجم الشطفة مباشرةً: مثل 0.5 × 45 درجة
أضف التفاوتات الهندسية فقط عند الضرورة.
يمكن تطبيق نظام الأبعاد الهندسية والتفاوتات (GD&T) عند الحاجة لضمان نقل التصميم بشكل صحيح إلى المهندسين، مما قد يمنع أي أخطاء محتملة أثناء عملية التصنيع. ويمكن تحديد الهياكل الحساسة، على سبيل المثال:
- الشكل الأسطواني: يُستخدم لتركيب الأسطح الطويلة والدقيقة
- الاستقامة: تمنع المقطع العرضي البيضاوي من التسبب في الالتصاق الموضعي.
- الاستقامة: تمنع العمود المنحني من عدم القدرة على الدخول في الفتحة.
مشاكل وحلول شائعة في تركيبات الانتقال
تنشأ بعض المشاكل الشائعة عندما يتعلق الأمر بالأجزاء المصنعة بدقة، وخاصة تلك ذات التفاوتات المنخفضة.
الأجزاء ضيقة للغاية
إذا كانت المكونات متداخلة بإحكام شديد، فقد يكون السبب هو ارتفاع خشونة السطح، أو ربما وجود طبقة طلاء أو غطاء على المكون. من خلال إعادة قياس مدى تفاوت كلا المكونين، يمكن تحديد سبب المشكلة.
الخلوص الزائد بعد التجميع
يشير التداخل الضيق للغاية بين مكونين مُجمّعين إلى أن الثقب أو العمود قد تم تصنيعه بالقرب من الحد الأدنى لنطاق التفاوت المسموح به. ومن المحتمل أيضًا أن تكون الأجزاء قد تآكلت أثناء عملية التصنيع، وفي هذه الحالة قد تكون هناك حاجة إلى أسلوب إنتاج بديل.
الأبعاد اجتازت الفحص، لكن الأجزاء لا تزال عالقة
عند حدوث ذلك، فهذا مؤشر على أن جودة سطح القطعة أو استدارتها/استقامتها قد أثرت على دقة التركيب. قد يكون قياس قطر العمود أو الثقب ضمن نطاق التفاوت المسموح به عند نقاط فحص قليلة، ولكن أي اختلاف طفيف في شكل القطعة أو خشونة سطحها قد يؤثر على دقة التركيب.
خاتمة
تتطلب عمليات التركيب الانتقالي تحكمًا دقيقًا في أبعاد كل من الثقب والعمود، لأن الاختلافات الطفيفة قد تُغير التركيب من خلوص إلى تداخل. تقوم شركة توفا بمراجعة التركيب المطلوب، وعملية التصنيع، وحالة السطح، وطريقة الفحص قبل الإنتاج للمساعدة في الحفاظ على التفاوتات المحددة من النموذج الأولي إلى قطع الإنتاج.
الأسئلة الشائعة
ما هو الفرق بين الانزلاق والملاءمة الانتقالية؟
تُعدّ وصلات الانزلاق وصلات خلوص يكون فيها قطر العمود أصغر من قطر الثقب، مما يسمح بحرية الحركة دون أي احتمال لحدوث تداخل. أما في وصلات الانتقال، فقد يكون التداخل أو الخلوص بناءً على موقع المكونات ضمن نطاق التفاوت المسموح به.
ما هي عيوب المقاس الانتقالي؟
تُعدّ مراقبة التفاوتات أكثر صرامةً في تركيبات الانتقال نظرًا لأهمية تجنّب جعلها فضفاضة جدًا أو ضيقة جدًا، مما يزيد من تكلفة التصنيع. يُضاف إلى ذلك عنصر عدم اليقين، إذ لا يمكن معرفة النتيجة مسبقًا. يختلف ضغط التجميع من مُكوّن لآخر، بينما يصبح التجميع نفسه شديد الحساسية لتغيرات درجة الحرارة والتشطيب نظرًا لدقة التفاوتات العالية.
هل وصلة الانتقال مناسبة للأجزاء المتحركة؟
بالتأكيد لا. وصلات الانتقال ليست مصممة للمكونات التي يُفترض أن تكون في حركة مستمرة. إنها مخصصة بشكل أساسي للتثبيت الثابت حيث تكون الحركة ضئيلة أو معدومة. أما وصلات الخلوص فهي الأنسب في حالات الحركة، لأنها توفر دائمًا مساحة خلوص كافية.
هل يُعدّ H7 مناسبًا للانتقال؟
لا، يشير H7 فقط إلى تفاوت قطر الثقب. يجب أن يشمل تركيب الانتقال تفاوت قطر العمود وتفاوت قطر الثقب، مثل H7/js6 أو H7/k6 أو H7/m6.
 ما هو عمق السن اللولبي؟ إرشادات التصميم والتصنيع باستخدام الحاسوب (CNC) للحصول على أسنان لولبية دقيقة




