 هاتف/وي تشات:
 البريد الإلكتروني:



 الصفحة الرئيسية
فهم تشكيل الصفائح: من العمليات إلى التطبيقات

 تاريخ النشر: 31 مايو 2024

تُعدّ عملية تشكيل الصفائح إحدى تقنيات التصنيع باستخدام الحاسوب (CNC) التي تعتمد على إزالة المواد من الصفائح. وتُستخدم عادةً في تصنيع الأجزاء ذات الشكل الصفيحي، مثل صفائح التثبيت، والصفائح الأساسية، والألواح الهيكلية، وغيرها. وبخلاف تصنيع الصفائح المعدنية التقليدية، تُتيح عملية تشكيل الصفائح تحقيق دقة فائقة وجودة سطح عالية. اقرأ هذه المقالة لتتعرف على عملية تشكيل الصفائح ومتى يُنصح باستخدامها.
ما هي عملية تشكيل الصفائح؟
تُعرف عملية تشكيل الصفائح المسطحة، المعدنية وغير المعدنية، من خلال عمليات الحفر أو الطحن أو التثقيب، للحصول على الشكل المطلوب للمنتج، باسم تشكيل الصفائح. ويُعدّ تشكيل الصفائح عمليةً تناقصيةً تُستخدم لإنتاج مكونات مختلفة لقطاعات صناعية متنوعة، مثل صناعة الطيران والفضاء، والبناء، والطب، وغيرها.
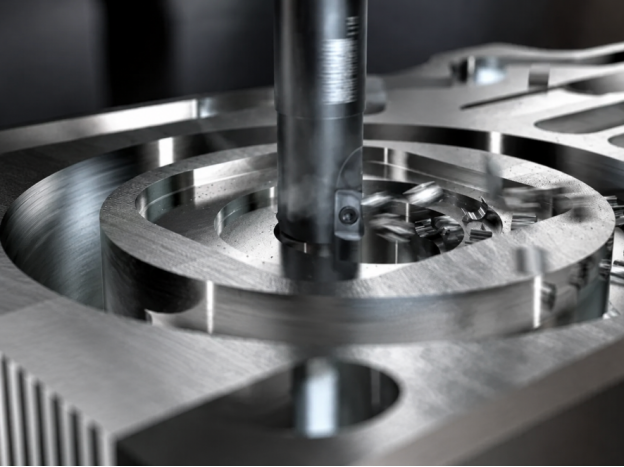
تشغيل الصفائح الرقيقة مقابل تشغيل الصفائح السميكة
يتمثل الاختلاف الرئيسي بين هذه الصفائح في سُمكها. فعلى سبيل المثال، يكون السُمك منخفضًا في الصفائح الرقيقة وعاليًا في الصفائح السميكة. ويكمن اختلاف آخر في تشوه القص العرضي، الذي يكون ضئيلاً في الصفائح الرقيقة، بينما يكون أقل في الصفائح السميكة.
|
البعد |
تشكيل الصفائح الرقيقة |
تشكيل الصفائح السميكة |
|---|---|---|
|
صلابة |
منخفض، سهل المرونة |
مرتفع، صلب هيكليًا |
|
استقرار |
عرضة للاهتزاز/الانحراف |
مستقر أثناء التشغيل الآلي |
|
قوة القطع |
يتطلب قوة قطع خفيفة |
يتطلب قوة قطع عالية |
|
تزيين |
أدوات حادة ودقيقة |
أدوات قوية ومتينة |
|
تأثير الحرارة |
يؤثر على الشكل بسرعة |
موزعة على المواد |
|
الاستخدامات |
الإلكترونيات، المكونات الورقية |
البناء، الآلات الثقيلة |
ما هي الآلات المستخدمة في تشكيل الصفائح؟
تُستخدم آلات مختلفة في تشكيل الصفائح. ويعتمد اختيار الآلات على نوع المادة وسُمكها ودقة التصنيع المطلوبة. فعلى سبيل المثال، تُستخدم آلات الحفر CNC لحفر ثقوب عالية الدقة، بينما تُستخدم آلات القطع بالليزر CNC لتحديد المقاسات والملامح، أما آلات التفريز CNC فتُستخدم لتصنيع المكونات ذات الأشكال المعقدة.
الخصائص النموذجية لأجزاء الصفائح المصنعة آلياً
ما هي خصائص الأجزاء المصنعة التي يمكن إنشاؤها عن طريق تشكيل الصفائح؟ غالبًا ما تُصنع الأجزاء المصنعة باستخدام آلات CNC لتحمل الأحمال، أو المحاذاة، أو منع التسرب الهيكلي، مما يتطلب أن تتمتع الأجزاء بخصائص مثل:
- تركيب الفتحات
- سطح مستو
- فتحات أو جيوب
- زوايا خاصة
- شطف وحافة
إذن، كيف يمكن إنشاء هذه الميزات على الألواح؟ فيما يلي نقدم لكم طرق التصنيع الشائعة الاستخدام.
شرح عمليات تشكيل الصفائح الشائعة
هذه هي العمليات الشائعة الاستخدام في تشكيل الصفائح في التصنيع الحديث:
طحن الوجه
عندما يكون المطلوب هو الحصول على أسطح كبيرة ومسطحة ودقيقة بأسرع الطرق وأكثرها كفاءة، فإن عملية طحن السطح هي خيار مثالي للتصنيع، لأن طحن السطح يتفوق في الحفاظ على استواء الألواح.
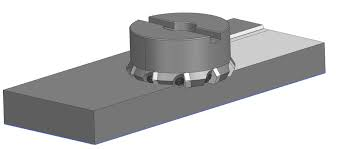
تُستخدم عملية طحن الأسطح في تشكيل الصفائح في العديد من الصناعات الهامة، مثل:
- في مجال صناعة الطيران، يتم استخدامه لتصنيع أضلاع الأجنحة، والحواجز، وما إلى ذلك.
- في صناعة السيارات، يُستخدم في تصنيع كتل المحركات ومكونات الفرامل
- في صناعة الآلات الثقيلة، يُستخدم في قواعد الآلات وأقواس التثبيت.
طحن كونتور
عندما يكون الهدف هو إنشاء أشكال داخلية أو خارجية معقدة على قطعة العمل، تبرز عملية التشكيل المحيطي كخيار أساسي في عمليات التصنيع. في هذه العملية، تتحرك أداة القطع في الاتجاهات س، ص، ع في آنٍ واحد، مما يُسهّل الحصول على أشكال ثلاثية الأبعاد. تُستخدم هذه العملية في تصنيع شفرات التوربينات، والغرسات الطبية، والقوالب، والكامات.
الحفر والتنصت
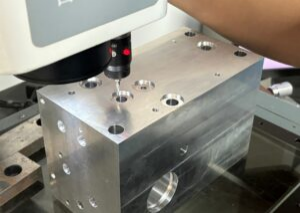
تُستخدم عملية الحفر لثقب الصفائح لتثبيت البراغي والمسامير والدبابيس لأغراض التوصيل. وتُستخدم كعملية أساسية لإنشاء ثقوب ملولبة. أما عملية التثقيب فهي العملية المستخدمة لإنشاء أسنان لولبية في الأسطح الخارجية والداخلية. على سبيل المثال، تُستخدم لإنشاء أسنان لولبية في الثقوب لتثبيت أدوات التثبيت.
طحن الجيب
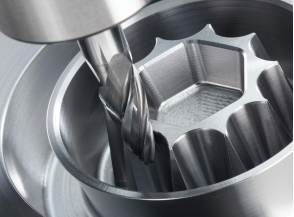
في عمليات تشكيل الصفائح، ولتقليل الوزن، كما هو الحال في تطبيقات الفضاء الجوي، تُصنع تجاويف في المكونات. ولتصنيع هذه التجاويف، تُستخدم عملية طحن التجاويف.
تشكيل الصفائح للمعادن الشائعة
تُستخدم هذه المواد لصنع صفائح سهلة التشكيل، ومستقرة، ومناسبة للتطبيقات المختلفة. وتشمل المواد الشائعة الألومنيوم، والفولاذ، والتيتانيوم، وفولاذ الأدوات.
تشكيل ألواح الألومنيوم
يُستخدم الألومنيوم على نطاق واسع في جميع الصناعات تقريبًا نظرًا لنسبة قوته العالية إلى وزنه، وقوته الجيدة، ومقاومته الممتازة للتآكل. وهو مادة سهلة التشكيل. لتشكيل ألواح الألومنيوم، اختر معايير القطع التالية:
|
معامل |
العنف |
اللمسات الأخيرة |
|---|---|---|
|
سرعة القطع (VC) |
200-400 م / دقيقة |
300-600 م / دقيقة |
|
سرعة المغزل (RPM) |
متوسطة عالية |
مرتفع |
|
معدل التغذية (fz) |
0.10-0.30 ملم/سن |
0.02-0.10 ملم/سن |
|
عمق القطع (ا ف ب) |
1-5 ملم |
0.2-1 ملم |
|
عرض القطع (ae) |
30-80% من قطر الأداة |
5-20% من قطر الأداة |
|
نوع الأداة |
كربيد، 2-3 فلوت |
كربيد حاد، 2-3 شفرات |
|
سائل التبريد |
نفخ الهواء / سائل تبريد خفيف |
سائل تبريد أو رذاذ |
|
الانتهاء من السطح |
معتدل |
سطح أملس وذو ملمس عالي |
تشكيل ألواح الصلب
يوجد الفولاذ بتراكيب مختلفة، منها الفولاذ منخفض الكربون، والفولاذ المقاوم للصدأ، والفولاذ المقسى. يسهل تشكيل الفولاذ منخفض السبائك، بينما يصعب تشكيل الفولاذ المقاوم للصدأ والفولاذ المقسى نظرًا لقوتهما العالية. فيما يلي معايير القطع المستخدمة للفولاذ:
|
معامل |
التشطيب الخشن (ألواح الصلب) |
التشطيب (ألواح فولاذية) |
|---|---|---|
|
سرعة القطع (VC) |
80-150 م / دقيقة |
120-200 م / دقيقة |
|
سرعة المغزل (RPM) |
منخفض متوسطة |
متوسط |
|
معدل التغذية (fz) |
0.08-0.25 ملم/سن |
0.02-0.10 ملم/سن |
|
عمق القطع (ا ف ب) |
1-4 ملم |
0.2-1 ملم |
|
عرض القطع (ae) |
40-80% من قطر الأداة |
5-20% من قطر الأداة |
|
نوع الأداة |
كربيد، 4-6 فلوت |
كربيد، حافة دقيقة |
|
سائل التبريد |
يوصى باستخدام سائل تبريد الفيضان |
سائل تبريد الفيضان / الرذاذ |
|
الانتهاء من السطح |
معتدل |
نهاية سلسة |
تشكيل صفائح التيتانيوم
يُعدّ التيتانيوم من أصعب المعادن في التشكيل نظرًا لانخفاض موصليته الحرارية وقوته العالية. لتشكيل ألواح التيتانيوم، استخدم معايير القطع التالية:
|
معامل |
التشطيب الخشن (ألواح التيتانيوم) |
التشطيب (ألواح التيتانيوم) |
|---|---|---|
|
سرعة القطع (VC) |
30-60 م / دقيقة |
50-80 م / دقيقة |
|
سرعة المغزل (RPM) |
منخفض |
منخفض متوسطة |
|
معدل التغذية (fz) |
0.05-0.20 ملم/سن |
0.02-0.08 ملم/سن |
|
عمق القطع (ا ف ب) |
0.5-3 ملم |
0.2-0.8 ملم |
|
عرض القطع (ae) |
30-60% من قطر الأداة |
5-20% من قطر الأداة |
|
نوع الأداة |
كربيد، مطلي بـ TiAlN |
كربيد حاد، مطلي |
|
سائل التبريد |
سائل تبريد عالي الضغط |
ضغط عالٍ / فيضان |
|
التحكم في الحرارة |
حرج (ضعف تبديد الحرارة) |
أمر بالغ الأهمية لسلامة السطح |
تشكيل ألواح الفولاذ المستخدم في صناعة الأدوات
يُعدّ تشكيل فولاذ الأدوات صعباً بعد المعالجات الحرارية نظراً لارتفاع نسبة الكربون فيه وصلابته. وتُشَكَّل ألواح فولاذ الأدوات عموماً باستخدام معايير التشغيل التالية:
|
معامل |
التشغيل الخشن (فولاذ الأدوات) |
التشطيب (فولاذ الأدوات) |
|---|---|---|
|
سرعة القطع (VC) |
40-100 م / دقيقة |
60-120 م / دقيقة |
|
سرعة المغزل (RPM) |
منخفض |
منخفض متوسطة |
|
معدل التغذية (fz) |
0.05-0.20 ملم/سن |
0.01-0.08 ملم/سن |
|
عمق القطع (ا ف ب) |
0.5-3 ملم |
0.1-0.5 ملم |
|
عرض القطع (ae) |
30-70% من قطر الأداة |
5-15% من قطر الأداة |
|
نوع الأداة |
كربيد، مطلي بـ TiAlN/AlTiN |
كربيد، مطلي بحافة دقيقة |
|
سائل التبريد |
نفخ الهواء / سائل تبريد متحكم به |
سائل تبريد خفيف أو جاف |
|
نطاق الصلابة |
~30-45 HRC (مُقسّى مسبقًا) |
تصل صلابته إلى حوالي 60 HRC (بعد التصليد) |
أدوات تشكيل الصفائح
أثناء عملية تشكيل الصفائح، تُستخدم أنواع مختلفة من الأدوات، مثل أدوات القطع، وأدوات تثبيت القطع، وأدوات القياس. دعونا نتعرف عليها:
أدوات القطع
تُستخدم هذه الأدوات لإزالة المواد الزائدة من قطعة العمل للحصول على الشكل المطلوب. وتعتمد أدوات القطع عمومًا على عملية القطع المستخدمة. فعلى سبيل المثال، تُستخدم قواطع التفريز السطحي في عملية التفريز السطحي، بينما تُستخدم المثاقب في عملية الحفر. وتشمل أدوات القطع الأخرى قاطع الشطف، وقاطع الشق على شكل حرف T، وقاطع الدوران.
أدوات العمل
بالنسبة لإعدادات التشغيل باستخدام الحاسوب أو التشغيل التقليدي، تُستخدم أدوات تثبيت القطع هذه لتشغيل الصفائح:
- ملزمة الآلة
- مشابك ذات فتحة على شكل حرف T
- تشاك مغناطيسي
- تشاك فراغ
- لوحة التثبيت
- لوحة زاوية
- مشابك ربط
- المتوازيات
أدوات القياس
تُستخدم أدوات القياس لقياس أبعاد الصفائح أثناء عمليات التشغيل أو بعدها. وتشمل هذه الأدوات ما يلي:
- رنيه الفرجار
- فرجار رقمي
- ميكرومتر
- مقياس الارتفاع
- مؤشر الاتصال الهاتفي
- لوحة السطح
- جرب مربع
- واقي الحواف المشطوفة
المشكلات الشائعة في تشكيل الصفائح
لا تُعدّ عملية تشكيل الصفائح المعدنية سهلة عمومًا لأنها غالبًا ما تكون رقيقة أو مسطحة، وبالتالي لا تتمتع دائمًا بالصلابة الكافية لتحمّل قوى القطع العالية. وتظهر المشكلات التالية عادةً أثناء عملية تشكيل الصفائح المعدنية:
تزييف اللوحة
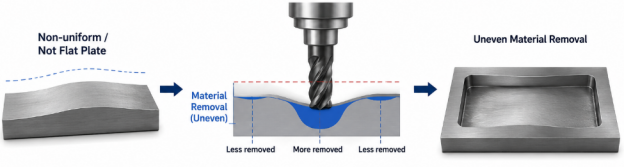
في عملية انحناء الصفائح، يحدث انحناء أو تشوه غير مرغوب فيه في الصفيحة المسطحة، مما يؤدي إلى عدم بقائها مسطحة أثناء عملية التصنيع أو بعدها. وتنشأ هذه المشكلات نتيجةً لإجهادات متبقية غير متساوية ، أو إزالة غير منتظمة للمادة، أو التمدد أو الانكماش الناتج عن توليد الحرارة، أو رقة الصفيحة.
سطح مستوٍ رديء
في هذه الحالة، لا تبقى الصفيحة مستوية تمامًا ضمن التفاوتات المحددة. ونتيجةً لذلك، قد تظهر على الصفائح انحناءات أو التواءات أو تموجات. وتنشأ هذه المشكلة عندما تحتوي قطعة العمل على إجهادات متبقية، أو عند إزالة المادة بشكل غير منتظم، أو عند استخدام تثبيت غير صحيح، أو عندما يكون سمك الصفيحة منخفضًا.
سمك متفاوت
يشير مصطلح عدم انتظام السماكة إلى وجود ألواح ذات سماكات مختلفة في مواقع مختلفة. وتشمل أسباب هذه المشكلة ما يلي:
- الإجهادات المتبقية في المادة الخام
- تآكل الأداة أو انحرافها
- بسبب الحرارة، يحدث انكماش أو تمدد في نقاط مختلفة من الصفيحة
- إزالة المواد بشكل غير منتظم
موضع ثقب غير دقيق
يؤدي عدم دقة موضع الثقب إلى أعطال وظيفية. وتنشأ هذه المشكلة بسبب برمجة CNC غير الصحيحة، أو رد فعل الماكينة، أو تحرك قطعة العمل أثناء التشغيل أو الحفر، أو انحراف المثقاب، أو إعداد نقطة مرجعية خاطئة.
كيفية تحسين عملية تشكيل الصفائح؟
أثناء عملية تشكيل الصفائح، قد تظهر مشكلات مختلفة، كما ذُكر في القسم السابق. ولتجنب هذه المشكلات، يمكن تحسين عملية تشكيل الصفائح باتباع النصائح التالية:
تحسين استقرار تثبيت المشغولات
يُعدّ تثبيت الصفائح شرطًا أساسيًا في تشكيل أي قطعة عمل، وهو السبب الرئيسي للمشاكل التي قد تنشأ أثناء عملية التشكيل أو بعدها. لذا، فإن أساس تشكيل الصفائح هو تثبيت الصفيحة بإحكام وبشكل منتظم لمنعها من الحركة أو الاهتزاز أو التشوه أثناء التشكيل. ويؤدي هذا الثبات في تثبيت الصفائح إلى أبعاد دقيقة، وتشطيب سطح أفضل، وتقليل الاهتزازات والارتجاج، وإطالة عمر الأداة.
تحسين تسلسل عمليات التشغيل الآلي
ينبغي تنظيم عمليات التشغيل الآلي بترتيب فعال ومنطقي لتحقيق أعلى دقة إنتاجية. ويمكن أن يكون تسلسل التشغيل الآلي النموذجي كما يلي:
- مواجهة
- بالقطع الخام
- نصف تشطيب
- حفر
- تشكيل الملامح
- عملية التشطيب النهائية
استخدم استراتيجية القطع الطبقية
بدلاً من إزالة المادة الزائدة بقطع عميق وكثيف دفعة واحدة، ينبغي إزالتها على مراحل متعددة سطحية. يوفر هذا الأسلوب مزايا عديدة، منها تقليل قوى القطع، والحد من انحراف الأداة، وتحسين دقة الأبعاد، وتحسين جودة السطح، وإطالة عمر الأداة.
التحكم في الحرارة وحمل القطع
أثناء تشكيل الصفائح، يجب الحفاظ على درجة حرارة القطع وقوى التشغيل ضمن الحدود الآمنة. فالحرارة العالية قد تتسبب في التمدد أو الانكماش، وقوى القطع العالية قد تؤدي إلى انحراف أداة القطع وتشوه قطعة العمل. ويمكن تحقيق ذلك باختيار معايير القطع المثلى، واستخدام أدوات حادة، وتطبيق التشحيم المناسب.
ما هي استخدامات تشكيل الصفائح؟
تُشَكَّل الصفائح المعدنية المسطحة وتُثقب وتُشكَّل إلى مكونات دقيقة، تُستخدم بدورها في مختلف الصناعات. وخاصة في مجال الطاقة الجديدة، مثل أنظمة بطاريات الليثيوم، تُستخدم الصفائح في تصنيع صواني البطاريات وألواح التبريد، وغيرها.
صناعة الطيران
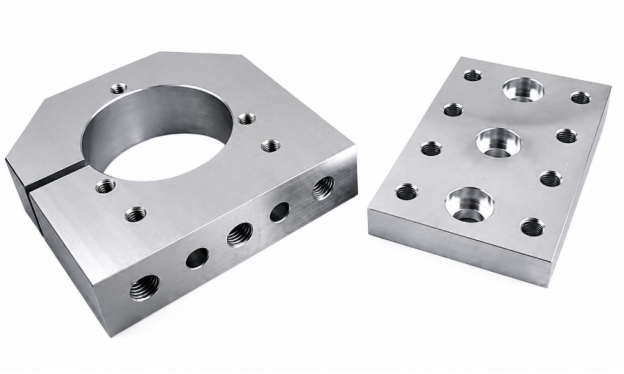
في صناعة الطيران، تُستخدم الصفائح المعدنية نظرًا لحاجة هذه الصناعة إلى دقة عالية في الأبعاد، بما يتوافق مع معايير التفاوتات الصارمة ومعايير السلامة. وتُستخدم عملية تشكيل الصفائح في تصنيع الأجزاء الحيوية، مثل صفائح التثبيت، والدعامات عالية الدقة، والمكونات الهيكلية خفيفة الوزن. وتُستخدم صفائح التثبيت لتأمين إلكترونيات الطيران، وأجهزة الاستشعار، وغيرها.
صناعة السيارات
في هذا المجال، تُستخدم ألواح التشغيل الآلي في إنتاج مكونات عالية القوة وموثوقة، مثل ألواح التوصيل وتركيب المحرك.
- تتولى لوحات التوصيل مسؤولية ربط التجميعات الهيكلية والميكانيكية.
- تتولى وحدة تثبيت المحرك مسؤولية ربط المحرك بهيكل السيارة.
صناعة الآلات
في هذا المجال، يتم تحويل الصفائح إلى صفائح قاعدة الآلات، والهياكل الحاملة للأحمال، وصفائح الربط.
- توفر قواعد الآلات أساسات ثابتة وخالية من الاهتزازات للمعدات الثقيلة
- تم تصميم الهياكل الحاملة للأحمال لدعم القوى الساكنة والديناميكية
- تنقل صفائح التوصيل الحركة والقوى بين المكونات المتصلة ببعضها البعض
صناعة الروبوتات
تُصنع ألواح الإطار والألواح الوظيفية والتجهيزات الدقيقة باستخدام عملية تشكيل الألواح.
- تشكل ألواح الإطار العمود الفقري الهيكلي للأنظمة الروبوتية
- تدعم تجهيزات التثبيت الدقيقة التجميع والمعايرة وتحديد موضع مكونات الروبوت بدقة
- تتولى اللوحات الوظيفية مسؤولية تركيب المشغلات وأجهزة الاستشعار ووحدات التحكم
مقارنة بين تشكيل الصفائح وعمليات التشغيل الأخرى
يعرض هذا القسم الاختلافات بين تشكيل الصفائح وعمليات التشغيل الأخرى.
مقارنة بين تشكيل الصفائح والتشكيل ثلاثي الأبعاد
التصنيع ثلاثي الأبعاد هو عملية يتم فيها إنتاج أشكال ثلاثية الأبعاد معقدة بعد إزالة المواد الزائدة. يوضح الجدول التالي الفروقات بين تصنيع الصفائح والتصنيع ثلاثي الأبعاد:
|
البعد |
تشكيل لوحة |
التصنيع ثلاثي الأبعاد |
|---|---|---|
|
تعقيد الشكل |
أجزاء بسيطة أو مسطحة أو موشورية |
أشكال وخطوط ثلاثية الأبعاد معقدة |
|
التكلفة |
أقل |
أكثر |
|
عملية بالقطع |
القطع الأساسي، الحفر، الطحن ثنائي الأبعاد ونصف |
التصنيع المتقدم متعدد المحاور (3-5 محاور) |
|
استخدام المواد |
أكثر كفاءة، وأقل نفايات |
إزالة المزيد من المواد (زيادة النفايات) |
|
تطبيقات نموذجية |
الأقواس، والصفائح، وصواني البطاريات |
الهياكل، والقوالب، ومكونات الفضاء الجوي |
تشغيل الصفائح مقابل تشغيل المخرطة
في عملية الخراطة، تدور قطعة العمل بينما تبقى أدوات القطع ثابتة وتزيل المادة. يوضح هذا الجدول الاختلافات الرئيسية بين تشغيل الصفائح وتشغيل المخرطة:
|
البعد |
تشكيل لوحة |
مخرطة بالقطع |
|---|---|---|
|
شكل الجزء |
أجزاء مسطحة أو موشورية |
الأجزاء المستديرة / الأسطوانية |
|
نوع الجهاز |
آلات الطحن أو التوجيه أو القطع CNC |
المخرطة (آلة الخراطة) |
|
طريقة عملنا |
القطع، والحفر، والطحن على الأسطح المستوية |
تدوير الجزء أثناء القطع (الخراطة) |
|
التوجه المادي |
قطعة العمل الثابتة، تتحرك الأداة |
تدور قطعة العمل، بينما تبقى الأداة ثابتة في الغالب. |
|
الأجزاء النموذجية |
الصفائح، والأقواس، وصواني البطاريات |
الأعمدة، والقضبان، والبطانات، والوصلات |
تشكيل الصفائح المعدنية مقابل تصنيع الصفائح المعدنية
في تصنيع الصفائح المعدنية، تُنتَج الأجزاء من خلال عمليات مثل الثني والتشكيل والقطع. وتشمل الاختلافات بين تشكيل الصفائح المعدنية وتصنيع الصفائح المعدنية ما يلي:
|
البعد |
تشكيل لوحة |
تصنيع الصفائح المعدنية |
|---|---|---|
|
سمك الماده |
ألواح سميكة |
صفائح رقيقة |
|
طريقة عملنا |
الطحن، الحفر، القطع |
القطع، الثني، الختم |
|
القدرة على الشكل |
أجزاء صلبة ومتينة |
أجزاء مطوية ومشكّلة |
|
دقة |
دقة عالية وتحمل ضيق |
دقة معتدلة |
|
الأجزاء النموذجية |
قواعد تثبيت، أقواس، صواني بطاريات |
حاويات، ألواح، أغطية |
عوامل اختيار خدمات تشكيل الصفائح
ضع في اعتبارك العوامل التالية عند اختيار خدمات تشكيل الصفائح.
هندسة الألواح المسطحة
يمكن أن تؤدي الصفيحة غير المنتظمة أو الصفيحة ذات السطح غير المستوي بشكل كافٍ إلى إزالة غير متساوية للمواد من الصفيحة، وبالتالي سيتم إنتاج اختلافات في السماكة، وتشطيب سطح رديء، وأبعاد غير دقيقة.
عالية الدقة والتسامح ضيق
يُعد هذا العامل مهمًا لأنه يضمن ملاءمة مناسبة، وتجميعًا سلسًا، وأداءً موثوقًا به في الصناعات الحيوية، مثل صناعة الطيران والفضاء، والسيارات، والطب، وما إلى ذلك.
متطلبات تحمل الأحمال
يؤدي مراعاة متطلبات الأحمال بشكل صحيح إلى توفير دعم آمن ضد الأحمال الثابتة والصدمية والديناميكية مع الحفاظ على استقرار الأبعاد والموثوقية على المدى الطويل في الخدمة.
خاتمة
تُستخدم عملية تشكيل الصفائح على نطاق واسع في جميع الصناعات تقريبًا نظرًا لمتطلبات الدقة العالية والأداء المتميز للمكونات. وتُستخدم عمليات تشكيل مختلفة، مثل الحفر والتفريز والتثقيب، للحصول على المنتجات المطلوبة. يُعدّ الألومنيوم والفولاذ والتيتانيوم وفولاذ الأدوات من المواد الشائعة الاستخدام في تشكيل الصفائح نظرًا لخصائصها الميكانيكية. وخلال عملية تشكيل الصفائح، قد تظهر بعض المشكلات، مثل التواء الصفيحة والتأثيرات الحرارية، والتي يُمكن معالجتها من خلال تحسين معايير التشغيل واستخدام التشحيم المناسب.
بفضل خبرتها التصنيعية التي تزيد عن 20 عامًا، تمتلك شركة Tuofa تقنيات تصنيع الصفائح المتطورة ، والتي يمكن أن تساعد العملاء على إنتاج مكونات دقيقة على شكل صفائح في وقت قصير.
الأسئلة الشائعة
كيفية تشكيل الصفائح؟
يمكن تشكيل الصفائح بعمليات مختلفة، مثل الحفر والطحن وما إلى ذلك. يعتمد ذلك على متطلبات مستوى الدقة وشكل المكون.
ما هي الآلات المستخدمة في تشكيل الصفائح؟
تُستخدم آلات الخراطة CNC، وآلات الحفر CNC، وآلات القطع بالليزر CNC، وآلات التثقيب CNC، وغيرها، في تشكيل الصفائح. ويعتمد ذلك على الشكل والدقة المطلوبين للمنتج.
ما هي استخدامات ألواح الألومنيوم؟
تشتهر ألواح الألومنيوم بنسبة قوتها إلى وزنها الممتازة ومقاومتها للتآكل، لذلك فهي تستخدم في صناعات الطيران والفضاء والسيارات.
 لوحة التثبيت: أنواعها، موادها، تصميمها، وتصنيعها حسب الطلب




