 هاتف/وي تشات:
 البريد الإلكتروني:



 الصفحة الرئيسية
التفاوتات القياسية في التصنيع: تعلم الدليل النهائي

 تاريخ النشر: 20 أغسطس 2024

تتبع صناعات الآلات التفاوتات المسموح بها من الرسم الهندسي للوظيفة، ولكن التحدي يكمن في كيفية الحصول على تفاوتات صارمة من عمليات التشغيل المختلفة دون المساس بتشطيب السطح. عليك أن تتعلم الأفكار الأساسية والسبب والأهمية والأساليب لتحقيق تفاوتات المعالجة، بحيث كلما كانت موجودة في الرسم، فإن معالجتها فيما يتعلق بقدرة دقة المعالجة لا تعيق طريق التأهيل الوظيفي.
لمزيد من الفهم، يرجى زيارة مقاطع الفيديو التالية على YouTube:
https://www.youtube.com/watch?v=kzqX0oUUY_U
و
https://www.youtube.com/watch?v=zj1_uPSP6i8
محتويات المادة
التفاوتات من خلال عملية التصنيع باستخدام الحاسب الآلي
3 نصائح للحصول على التفاوتات المسموح بها في الآلات الدقيقة
كيف تؤثر الدقة على جودة المنتج
لماذا تختار قطع غيار الآلات CNC المخصصة من Tuofa في الصين
ما هو التسامح بالقطع
تذهب قطعة العمل الهندسية إلى مرحلة التصميم حتى قبل دخولها إلى المستودع في شكل مادي، وفي هذه المرحلة تحصل على نظير التجميع النهائي الذي يجب أن تقابله على طاولة التجميع. ولكن لتجميع نفس الجزء، يجب أن تكون هناك بعض قواعد الأبعاد التي يجب اتباعها، وإلا فلن يتمكن أي جزء من الاتصال بأجزاء أخرى، وهنا يأتي مفهوم تفاوتات التصنيع في ورشة العمل وآلة CNC. يحدد هذا التسامح مقدار أدوات التشغيل الدقيقة التي يجب أن تتحمل تكلفة تحسين التصنيع، والمنتجات ذات الجودة الجيدة، ومعادلة تفاوتات التصنيع الصفرية.
فهم أساسيات التسامح بالقطع
يأتي هذا المطلب من مفهوم تجميع الوظائف مع الممارسات الهندسية الجيدة لأنه إذا لم يكن لجزأين متزاوجين أبعاد متشابهة لربطهما مع بعضهما البعض، فمن الصعب جدًا الحصول على منتج عالي الجودة. والطريقة الوحيدة للحصول على تسامح جيد هي عن طريق معالجة طرق تخصيص التسامح، لأنه بهذه الطريقة يتم تقليل حجم قطعة العمل بشكل موحد في البعد على وجه معين. لكن تحقيق التسامح في التصنيع يعد أيضًا موضوعًا آخر لهندسة التجميع لأن نمط التشغيل يؤثر على العمل أيضًا من خلال أنواع مختلفة من وظائف التشغيل، وتحليل التسامح، وتركيب المواد، وتحليل التسامح.
أنواع التسامح بالقطع
وهي من أنواع مختلفة اعتمادًا على قياس الأبعاد والوظيفة قيد النظر وتحقيق القيمة الرقمية وتحليل التسامح. يمكن أن تكون تفاوتات التصنيع أحادية الجانب بطبيعتها حيث يحصل التحكم في تباين الأبعاد على مؤهلاته في اتجاه خطي واحد فقط، وهو نفس الشيء المطلوب في مهمة التخليص المناسب. أو يمكن أن يكون ثنائياً حيث يحصل على التحكم في تباين الأبعاد في جانبين من البعد، على سبيل المثال في المحور الموجب والسالب على حد سواء. هناك تحكم آخر قابل للتطبيق أيضًا حيث تكون الحدود هي القيم النهائية بدلاً من التحكم في الأبعاد لكل قيمة واحدة.
أنواع المناطق تتبع:
التسامح الهندسي
هذه الأنواع من التحكم في تباين الأبعاد موجودة في الهندسة في شكل تمثيل رسومي مثل بعض الرموز التي قد تظهر التسطيح والاستقامة والتوازي والتباين الممل ومرجع الإسناد. إنهم يطلبون من الميكانيكي أن يأخذ بعض المرجع في المساحة ومن ثم يجب أن يكون كل الاختلاف في أبعاد الوظيفة هو المتحكم في ذلك المرجع دون استخدام أداة قياس تابعة لجهة خارجية. إنها تمثل التحكم العام في التباين للأبعاد بدلاً من القيمة الثابتة في كل نقطة من سطح العمل، وإلا فإن الأمر سيستغرق مساحة كبيرة من الرسم ثنائي الأبعاد لتوضيح تفاوتات المعالجة لملف تعريف منتج واحد.
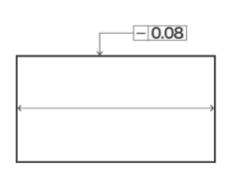
الشكل رقم 1 يوضح التسامح الهندسي.
تفاوتات الأبعاد
وهي موجودة في بُعد القيمة الفردية دون أي تمثيل رسومي ومرجع إسناد، لأن قيمة واحدة فقط من القيمة الرقمية يمكن أن تخبر الميكانيكي والمصنع بتجميع المهمة دون أي خطأ. يجب عليك اتباع نفس الرقم الرقمي في كل نقطة من الملف الشخصي للوظيفة لأنه لا يوجد أي اختلاف في الملف الشخصي على أي سطح منه. يعد تحقيق قيمة التسامح أمرًا سهلاً بالنسبة للميكانيكيين لأنها قيمة مسطحة بدون أي مرجع ومعايرة خط وهمي على عكس التسامح الهندسي. هذا هو التسامح الأكثر شيوعًا في الرسم الهندسي لأن الوظيفة الهندسية لها دائمًا رقم قيمة واحد.
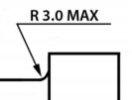
يوضح الشكل رقم 2 تسامح الأبعاد.
انقر هنا لفهم المعلومات والحصول عليها من TuofaCNC حول تحمل الأبعاد.
تفاوتات التصنيع القياسية
إنها قيمة تحمل ممارسة شائعة موجودة في معظم آلات CNC إلى الحد الذي يمكنها فيه التحكم في الاختلاف في أشكال الأبعاد الخاصة بها. عادة ما تكون هذه القيمة حوالي ± 0.13 مم ويمكن أن تكون في الجانب السفلي من خلال التحكم في عوامل مختلفة من المواد والعملية والتدفئة وأدوات التشغيل الدقيقة وتحليل التسامح. ومن الممكن أيضًا أنه حتى الآلة القادرة على تحقيق هذا القدر من التسامح يمكن أن تنحرف عنه وتكون القيم الأعلى موجودة في مرحلة الفحص / التجميع النهائي. وبالتالي فإن التسامح القياسي في التصنيع لآلة CNC لا يقرر مصير المهمة النهائية.
التسامح في التصنيع باستخدام الحاسب الآلي
إنه خاص بالآلة نفسها لأن كل جهاز له قيمة دقة خاصة به موجودة في المواصفات / ورقة البيانات الخاصة به والتي تخبر المستخدم أن يقرر أيهما أكثر ملاءمة له. تعتمد دقة أي آلة على ناتئ التصنيع والتصنيع الرقمي وأدوات التشغيل الدقيقة والانحراف في سرير المعالجة. التكلفة خارج المسار والتطبيق الذي يحدده المستخدم هي التي تحدد دقة ماكينة CNC الأكثر ملاءمة له. تعد مواد التصنيع عالية الجودة لآلة CNC وقيم خشونة السطح هي العامل الرئيسي لتحديد التحكم في انحراف الأبعاد باسم التسامح.
التسامح بروتولاب
قبل العمل الهندسي الفعلي، هناك دائمًا متطلبات لتأهيل الوظيفة وفقًا لبعض القواعد ومعايير الوظيفة، لأن الإنتاج الضخم ليس المرحلة الأولى في أي ممارسة هندسية جيدة. وبالتالي، من الضروري تصنيع مهمة النموذج الأولي أولاً ولكن مع نفس تفاوتات التصنيع كما هو الحال في النسخة الأصلية، لا يمكنك التنازل عن الانحراف في أبعاد المهمة بسبب الحاجة إلى التأهيل الوظيفي واختبار التجميع. وبالتالي فإن السؤال الذي يطرح نفسه هو ما هو مقدار التفاوتات العامة في الآلات لوظائف النماذج الأولية هذه، والإجابة عليها هي 0.13 مم (نفس القيمة موجودة أيضًا في آلات CNC الخاصة بشركة Protolabs).
التفاوتات من خلال عملية التصنيع باستخدام الحاسب الآلي
تحتوي هذه العملية على العديد من أنواع عمليات التشغيل، على سبيل المثال، تعد الفئات الرئيسية للقيام بذلك هي الطحن والحفر والممل والخراطة والطحن والقطع. لكن كل عملية ليس لها نفس التفاوتات في المعالجة لأن كل عملية لها إجراءاتها الخاصة وانحرافها في قاعدة المعالجة. وبالتالي فإن طرق تخصيص التسامح تختلف أيضًا عن كل عملية، ولهذا السبب تظهر بيانات قياس التسامح أن عملية الحفر باستخدام الحاسب الآلي لها قيم تحمل منخفضة من عملية الطحن باستخدام الحاسب الآلي لأن خشونة السطح وآلية الكابولي بالتصنيع ليست دقيقة كثيرًا في حالة عملية الحفر باستخدام الحاسب الآلي.
مخطط التسامح للطحن باستخدام الحاسب الآلي
كما هو موضح في الجدول رقم 1، فإن الحد الأدنى لتسامح الطحن هو 0.014 مم، وهو قريب من الصفر لتفاوت التفاوت، ولكن نظرًا لأن البعد الأساسي للوظيفة يذهب إلى الجانب الأعلى، فإن تفاوتات الطحن بالقطع تكون انحرافًا عن الحد الأدنى لقيمة التسامح. الحد الأقصى لقيمة تحمل المعالجة هو 0.097 مم للبعد الأساسي البالغ 500 مم لأن هذا البعد الكبير يمكنه بسهولة ضبط الانحراف بمقدار 97 ميكرون على الجانب الأيسر أو الأيمن من القيمة المركزية. إنه دقيق في التصنيع الرقمي لأن قطعة العمل هنا ثابتة والأداة تتحرك مع قياس تسامح جيد.
انقر هنا للحصول على معلومات حول أجزاء الآلات المصنوعة من عملية الطحن.
| البعد الأساسي (مم) | التسامح (مم) |
| تصل 3 mm | 0.014 |
| 3-6 | 0.018 |
| 6-10 | 0.022 |
| 10-18 | 0.027 |
| 18-30 | 0.033 |
| 120-180 | 0.063 |
| 400-500 | 0.097 |
مخطط التفاوتات في مخرطة CNC
في عملية التشغيل هذه، يكون لنمط التشغيل بعض القيود بسبب تحريك قطعة العمل والأداة الثابتة، وبالتالي هناك فرصة أقل للانحراف في أبعاد التشغيل الآلي. على الرغم من وجود آلية ناتئ للتصنيع في حامل ظرف العمل، إلا أن الجدول رقم 2 يوضح الحد الأدنى لقيمة تسامح التصنيع وهو 0.010 مم على الحد الأدنى لقيمة البعد الأساسي البالغة ± 3 مم. يمكنك رؤية المقارنة في الجدول رقم. 1 و 2 لمعرفة الفرق في قيم التسامح بالقطع. تعد تفاوتات تصنيع الطحن أقل إحكامًا من قيم المخرطة بسبب نمط التصنيع، وميزة التجهيز الكابولي، وعدم وجود انحراف في سرير المعالجة وأدوات التشغيل الدقيقة.
تتوفر معلومات عن أجزاء تصنيع الرغوة هنا من أحد أفضل الشركات المصنعة لها.
| البعد الأساسي (مم) | التسامح (مم) |
| تصل 3 mm | 0.010 |
| 3-6 | 0.012 |
| 6-10 | 0.015 |
| 10-18 | 0.018 |
| 18-30 | 0.021 |
| 120-180 | 0.040 |
| 400-500 | 0.063 |
جدول رقم 2 مخطط تسامح المخرطة.
مخطط تسامح القطع باستخدام الحاسب الآلي
في عملية القص هذه، يتم قطع جزء من قطعة العمل/الوظيفة مع أخذ بعض المساحة من كلا جانبي الكابول. من الضروري الآن إزالة المادة من جانبي القطع الكابولي، وبالتالي فإن تفاوتات التصنيع ليس لها نطاق جيد بسبب إزالة المواد الإضافية. على سبيل المثال، المنشار الشريطي عبارة عن عملية قطع والتي يمكن أيضًا أن تتضمن عملية CNC معها، ويبلغ التسامح القياسي للتصنيع 0.100 بوصة أو 2.54 مم. هذا هو السبب في أن عملية القطع ليست جزءًا أساسيًا من تكنولوجيا التشغيل لتحقيق صفر تفاوتات في التصنيع ويتم التشغيل في مرحلة مبكرة.
محكم التسامح بالقطع
إنها تسمية للعملية التي يكون فيها الحد الأدنى من الانحراف في البعد هدفًا لعملية التفاوتات في التصنيع، وأحد العوامل الأساسية لتحقيق هذا القدر من التسامح هو قدرة ماكينة CNC ولكن ربما تكون هناك عوامل ثانوية أيضًا. يجب عليك التحكم في المعايرة، ودرجة الحرارة، وتآكل الأدوات، وانحراف طبقة التشغيل الآلي، بحيث تكون التفاوتات الصارمة في التصنيع هي النتيجة في المنتج النهائي. في البيانات المنشورة، تبلغ الدقة القصوى للتفاوتات الضيقة 0.005 مم نظرًا لأن قيمتها الرقمية تبلغ خمسة ميكرونات فقط، ولهذا السبب فإن القيمة الأقل من هذا ليس هو السيناريو المحتمل من خلال ظاهرة التصنيع.
ISO 2768 قياسي
إنه معيار يتعامل مع التفاوتات العامة في تجميع الهيكل الهندسي، لأنه يجب أن يكون هناك بعض دليل التسامح القياسي لمتابعة الممارسات الهندسية في التجميع، ولهذا السبب أصبح هذا المعيار متاحًا كمرجع دولي. هناك فئات في هذا المعيار تقرر ما هو نوع تفاوتات المعالجة التي يحتاجها المشروع، والفئات هي دقيقة ومتوسطة وخشنة وخشنة جدًا مع تفاوتات المعالجة المسموح بها في الأبعاد الأساسية. الجدول رقم 3 يناقش نفس الفئات
|
الفئه |
نطاق الأبعاد والتفاوتات (مم) |
||||
|
|
0.5 - 3 |
3-6 |
6-30 |
120-400 |
من 2000 إلى 4000 |
|
خاتمة |
± 0.05 |
± 0.05 |
± 0.1 |
± 0.2 |
± لا شيء |
|
متوسط |
± 0.1 |
± 0.1 |
± 0.2 |
± 0.5 |
± 2 |
|
خشن |
± 0.2 |
± 0.3 |
± 0.5 |
± 1.2 |
± 4 |
|
جدا خشن |
± لا شيء |
± 0.5 |
± 1 |
± 2.5 |
± 8 |
التسامح ISO 13920-bf pdf
إنه معيار يحتوي على تفاوتات في هياكل اللحام لأن كل هيكل هندسي تقريبًا يحتوي على تصنيع به آلات لحام، وهذا هو السبب في أن التفاوتات في كل من التصنيع واللحام هي الحاجة الرئيسية لذلك. تتناول هذه المواصفة القياسية انحراف اللحام عن البعد الأساسي نظرًا لأن اللحام يحتوي على الكثير من التشوهات التي يمكن أن تسبب اختلال الهيكل في الاتجاه الخطي، ولهذا السبب فإن تسامحه يكون دائمًا ذا قيمة أكبر من تفاوتات التشغيل الآلي. الجدول. 4 يظهر التسامح البعد الخطي لحام،
أبعاد فئة التسامح وقيم التسامح (مم)
|
فئة التسامح |
الأبعاد وقيم التفاوت ( مم) |
||||
|
|
2-30 |
30-120 |
400-1000 |
1000-2000 |
اكثر من 2000 |
|
A |
± 1 |
± 1 |
± 2 |
± 3 |
± 9 |
|
B |
± 1 |
± 2 |
± 3 |
± 4 |
± 16 |
|
C |
± 1 |
± 3 |
± 6 |
± 8 |
± 27 |
|
D |
± 1 |
± 4 |
± 9 |
± 12 |
± 40 |
3 نصائح للحصول على التفاوتات المسموح بها في الآلات الدقيقة
إن التفاوتات الدقيقة في التصنيع هي دائمًا حاجة لأي ميكانيكي لأنه إذا كنت تقوم بعمل جيد، فيجب أن تكون دقيقة ودقيقة لعملية التجميع. 3 نقاط رئيسية يمكنها الحصول على أعمال تصنيع دقيقة هي،
التحكم في درجة الحرارة
يمكن أن يؤدي التحكم في درجة الحرارة إلى تقليل التمدد الحراري للمواد المعدنية إلى الحد الأدنى لأنه إذا كنت تقوم بتصنيع قطعة عمل عند درجة حرارة 50 درجة مئوية، فسوف يعطي ذلك نتيجة مختلفة مقارنة بنتيجة 20 درجة مئوية.
التحكم بالاهتزاز
يمكن أن يؤدي الاهتزاز الناتج عن الورشة ذات الأرضية المرتفعة وحركة الرافعة والنقل الثقيل على الأرض أيضًا إلى حدوث انحراف في تفاوتات التشغيل الآلي.
المؤهل العلمي
يؤدي تأهيل الوظيفة والميكانيكي وآلة CNC أيضًا إلى تحمل جيد للتصنيع.
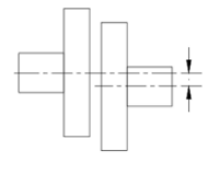
يوضح الشكل رقم 3 عدم المحاذاة في التجميع.
كيف تؤثر الدقة على جودة المنتج
إن حاجة مصمم التجميع دائمًا إلى وجود تفاوتات عالية الجودة في التصنيع عندما تكون المهمة موجودة في شكل مادي أيوني. هذا هو السبب في بذل كل الجهود للحصول على تفاوتات جيدة في التصنيع، وإلا فإن التسامح يؤدي إلى مشكلة في الإنتاج الضخم. لأنه إذا كان لكل منتج من بين العديد من المنتجات أبعاد مختلفة ليتزاوج مع نظيره، فمن المحتمل ألا يتمكن أي منتج من التجميع في مرحلة التطبيق. على سبيل المثال، يمكن أن يؤدي التسامح مع تصنيع أجزاء صيانة السيارة إلى رفض جميع الأجزاء الموجودة في السوق إذا لم يكن انحراف الأبعاد في النطاق.
كيفية معالجة عدم التسامح
هذا هو المصطلح الذي يعكس أن التسامح في التصنيع يكون عند المستوى الأدنى بدلاً من القيمة الرقمية الصفرية تمامًا، لأن تحقيق القيمة الصفرية غير ممكن بأي وسيلة مادية. يمكنك القول أن 0.010 مم قريب من قيمة التصنيع ذات التسامح الصفري من الأدبيات المنشورة الأصلية المتوفرة في مجال التصنيع. طرق تحقيق هذا القدر من التفاوتات هي التحكم في تكوين المواد، ومعايرة الآلات، والتأهيل، ودرجة الحرارة، وتسطيح الأدوات، والمعالجة الحرارية لقطع العمل. إذا كان هناك تحكم في هذه العوامل، فيمكنك القيام بالعمل الدقيق والتصنيع الآلي أثناء العمل دون أي إصلاح أو إعادة صياغة.
لماذا تختار قطع غيار الآلات CNC المخصصة من Tuofa في الصين
عندما يتعين عليك صنع أجزاء مخصصة وفقًا لتصميم جديد، تكون هناك حاجة إلى تصنيع الآلات من أجل التفاوتات التي تتمتع بتماسك أجزاء التزاوج. لهذا الغرض، يجب عليك اختيار الميكانيكي وآلة CNC مع معايير التأهيل حتى لا يتم إهدار الأموال والموارد. حصلت Tuofa china على شهادة ISO 9001 مع خبرة واسعة في التصنيع باستخدام الحاسب الآلي (المواد المعدنية وغير المعدنية على حد سواء) ولديها القدرة على تحقيق تحمل تصنيع أقل من 0.010 مم حتى مع جدول الإنتاج الضيق. لذا، اتصل بـ Tuofa لتحقيق التفاوتات المسموح بها في التصنيع واحصل على عرض أسعار لعملك في غضون 24 ساعة.
لمزيد من المعلومات يرجى زيارة tuofa-cncmachining.com
الأسئلة الشائعة
ما هو التسامح في تصميم الآلة؟
تحتوي عناصر تصميم الماكينة على تسلسل للتجميع مع بعضها البعض لأنه لا يمكن لمكون واحد وحده أن يعطي مخرجات ولعملية التجميع هناك متطلب واحد يسمى تفاوتات التصنيع. وهذه التفاوتات هي القيم الرقمية التي توضح مقدار الانحراف عن البعد الأساسي الذي يمكن أن يحدث أثناء العمل العادي لآلة معينة أو تجميع الهيكل الميكانيكي. التسامح الهندسي؟
يمكن أن يكون هناك تفاوتات قياسية في التصنيع والتي تخبر المصمم بمدى الانحراف في البعد الذي لن يكون له تأثير على الهيكل أو التجميع دون وضع معايير صارمة لتفاوتات التصنيع الصارمة أو الصفرية.
التفاوتات القياسية في الآلات بالملليمتر؟
تبلغ قيمة هذا النوع من التسامح 0.13 مم، وهذا النوع من التسامح بالقطع ليس تسامحًا شديدًا لأن الحد الأدنى لقيمة التسامح يمكن أن يصل إلى 0.010 مم، أي أقل بحوالي 13 مرة من التسامح القياسي للتصنيع.
 الدليل النهائي للتصنيع السويسري: الدقة والكفاءة




