 هاتف/وي تشات:
 البريد الإلكتروني:



 الصفحة الرئيسية
كيفية ثني الصفائح المعدنية | باليد و6 نصائح

 تاريخ النشر: 2 يوليو 2024

تحتاج جميع منظمات التصميم الهندسي ومؤسسات التشكيل وورش العمل إلى عملية الانحناء لتصنيع العمل. لأن اللحام والقطع الحراري والتصنيع فقط لا يمكن أن يفي بمتطلبات خطة تكنولوجيا التصنيع. ولكن لثني المهمة باستخدام منحنى الصفائح المعدنية المنحنية اليمنى ونصف القطر والزاوية والسمك والفرامل المعدنية والمواد، يجب على المرء أن يكتسب معرفة التصنيع والمعادن. وإلا فإن معلمات الانحناء الخاطئة يمكن أن تدمر البنية المجهرية الفيزيائية والملمس الحبيبي الميكانيكي للمادة. وبالتالي فإن عملية التعلم للموضوع المذكور أعلاه ضرورية لثني المعادن سواء في أعمال التطوير أو الإنتاج الضخم.
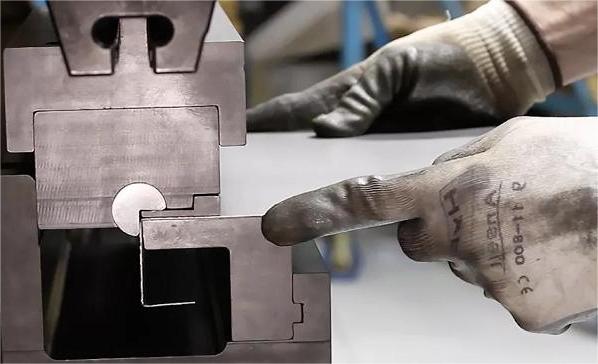
كيفية ثني الصفائح المعدنية
يحتاج ثني الصفائح المعدنية إلى مواد معدنية، مكابح معدنية، أدوات ثني، أجهزة قياس، نائب، مخططات نصف قطرها، فرن (للثني الساخن) ومختبر اختبار للتأهيل اللاحق. في العملية الأولى، تأتي آلة ثني نصف القطر وثني المعادن / الفرامل إلى الإجراء المتسلسل للمعالجة الأولية. ثم يقرر الجمع بين المواد ونصف القطر أن درجة حرارة الغرفة أو درجة حرارة إعادة التبلور العالية هي متطلبات هذه المادة وهذه العملية. وتذهب المادة إلى القسم المقابل بقوة التثبيت وآلية النهاية لتشكل في البعد النهائي. تحتاج هذه العملية الكاملة إلى التأهيل النهائي للخصائص الفيزيائية والميكانيكية وفقًا لرمز ومعايير البناء.
أداة لثني الصفائح المعدنية
تعتبر الأدوات متطلبًا أساسيًا لهذه العملية، لأنه بدون الاختيار الصحيح للأداة تصبح العملية طويلة ومعيبة. فيما يلي الأدوات التي تجعل عملية الانحناء ذات نصف القطر والسماكة المتعددة منتجًا مفيدًا:
الفرامل المعدنية
يموت والتشكيل
الرذائل
مقاييس
ملقط
وظيفة حمل عربات
أدوات الاختبار
وظيفة الفرن للتدفئة
بندقية التشحيم
تنقل عربات الحمل اليدوية المهمة من مكان إلى آخر لأداء لوحة الانحناء وعملية القياس. تقوم القوالب والتشكيلات بقياس نصف القطر النهائي وزاوية العمل وفقًا للمواصفات الفنية والرسم.
أنواع تقنيات طي الصفائح المعدنية
يمكن أن يكون لتقنيات ثني المعادن جوانب متعددة الأبعاد لتصنيع الصفائح المعدنية في اتجاهات مختلفة. في كل تقنية، يتم استخدام أنواع مختلفة من أدوات ثني المعادن لثني الصفائح المعدنية عند تفاوتات ثني المعدن. وصف التقنيات المختلفة موجود في الجدول. رقم 1.
|
تقنيات الصفائح المعدنية |
الوصف |
|
الانحناء الخامس |
المكبس من الفرامل المعدنية يضع القوة حتى النقطة السفلية لتجويف الشكل V. ويقوم المكبس بلمس الجزء السفلي من التجويف على شكل حرف V بقوة إضافية |
|
ثني الهواء |
المكبس من الفرامل المعدنية يضع القوة على مسافة جزئية من التجويف. الوظيفة لا تلمس الجزء السفلي من التجويف على شكل حرف V. وبالتالي فإن زاوية الانحناء تكون دائمًا أقل من 90 درجة |
|
السك |
في هذه التقنية، تشير حسابات ثني الصفائح المعدنية إلى بذل حوالي عشرة أضعاف قوة ثني v ومنع ظاهرة الزنبرك الخلفي. عندما تصل المادة إلى نطاق التشوه البلاستيكي بقوة إضافية، فإن إضافة الضغط لا تسمح بحدوث حركة الزنبرك مرة أخرى. وهكذا يبقى المعدن في شكله الدائم دائمًا. |
|
لفة الانحناء |
ثني الصفائح المعدنية بواسطة نقاط ثلاثية تجبر الجهد وتشكل نصف قطر مناسب. الحد الأدنى لنصف القطر أكبر من معدات المكابح المعدنية لأن ثلاث بكرات يمكنها فقط الحفاظ على الحد الأدنى من نصف القطر في الوضع المحدود. المعدن المثني الساخن هو خيار لصفائح سمك المخزون ذات سعة المعدات النسبية. |
|
رسم الانحناء |
الرسم يجعل خيار ثني المعدن مخصصًا لقالب خاص لرسم الورقة بنمط معين. تتضمن هذه العملية بعض التكاليف الإضافية بسبب عملية التصنيع. إن تصنيع القالب المخصص يضع تكلفة إضافية لكل تصميم وملف تعريف. |
الجدول رقم 1 أنواع تقنيات طي الصفائح المعدنية. توجد أنواع مختلفة من تقنيات طي الصفائح المعدنية في الشكل رقم 1,2،3 وXNUMX.
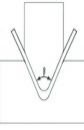
الشكل رقم 1: الانحناء على شكل حرف V.
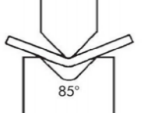
الشكل رقم 2. انحناء الهواء.
الشكل رقم 3. العملة في الانحناء.
لمزيد من المعلومات بعد مقاطع فيديو YouTube، أوضح المفهوم: https://www.youtube.com/watch?v=50DfkV9Y4Dk وhttps://www.youtube.com/watch?v=1Jsxi-rAcNc
ما الذي يستخدم لثني المعدن؟
قوة الانحناء للمكبس هي المسؤولة عن ثني الصفائح المعدنية مع مزيج من طرق السحب والمطرقة وتشكيل المعدن والحرارة. عند تطبيق قوة المكبس / المطرقة، تصل الصفائح المعدنية إلى نقطة الضغط الخاصة بها وتشوه في المنطقة البلاستيكية. آلات ثني الصفائح المعدنية تتولى المهمة وتسهل العملية الكاملة في هذا الصدد. تحتوي ورشة تصنيع الصفائح المعدنية على جميع عمليات تشغيل المعادن تحت سقف واحد لأنه في بعض الأحيان يصبح مخرج عملية واحدة مدخلاً للعملية الثانية على أساس عاجل.
بندر الصفائح المعدنية الصناعية
يتضمن تطبيق ثني المعادن الصناعية تلك التطبيقات ذات الأبعاد الكبيرة والإنتاج الضخم لعلامة تجارية أو منتج معين. وبالتالي فإن صناعة ثني المعادن تتطلب تلك الوظيفة التي تحتاج إلى عمليات ثني بشكل منتظم ويمكنها أداء خدمة ثني المعادن بسماكة المخزون دون عيوب. تعتبر المكابح المعدنية المخصصة شائعة جدًا لأداء الوظائف الصناعية بأبعاد وكتلة مختلفة. هذه الآلات متوفرة في السوق الهندسية وتوفر حلولًا مخصصة لصفائح الانحناء المعدنية لزوايا ثني المعادن الشائعة.
كيفية منحنى الصفائح المعدنية باليد؟
لا يمثل ثني الصفائح المعدنية دائمًا مشاركة في اعتبارات ثني المعادن مع المعدات الثقيلة والأدوات اللازمة للتشوهات البلاستيكية. تحتوي هذه الوظيفة على تطبيق للقيام بذلك عن طريق التدريب اليدوي اليدوي بقوة أقل من خلال الاستفادة من الميزة الميكانيكية. في هذه العملية يمكن للمرء أن يمسك الموقد على الرذيلة ويتبع إرشادات ثني المعدن لتحقيق نصف قطر الصفائح المعدنية المنحنية. اختيار المواد هو الأساس لاعتبارات ثني المعدن هذه.
ما سمك الصفائح المعدنية التي يمكن ثنيها باليد؟
تتراوح معايير السُمك الأمثل لتقويس الصفائح المعدنية يدويًا بين سمك واحد إلى اثنين مليمتر بمساعدة الرذيلة على مادة الفولاذ الكربوني العادي. لكن نصائح ثني الصفائح المعدنية تقول أن هذا الموضوع يعتمد على نسيج المادة والحبوب والقوة والطبقة. لأن كل المواد لا تتبع منحنى إجهاد الإجهاد في اتجاه معامل مرن واحد لتشوه البلاستيك ونصف قطر الصفائح المعدنية المنحنية. لذلك فإن سمك الانحناء ليس له أي أهمية إلا في حالة عدم توفر نسيج المادة وفئتها. لكن هذه العملية لا يمكن أن تعطي نتائج دقيقة لثني المعادن بسبب التلاعب اليدوي في هذه العملية.
بدل ثني الصفائح المعدنية
يعتمد بدل انحناء الصفائح المعدنية على العوامل التالية لنصف القطر القريب والتسامح في مسار المنحنى،
- زاوية الانحناء.
- شعاع الانحناء.
- قيمة K الثابتة
- سماكة لوحة
صيغة هذه الظاهرة هي كما يلي:
بدل الانحناء = A (Pi/180) (R+KT)
حيث A= زاوية الانحناء بالدرجات.
R = نصف قطر الانحناء بالمتر.
ك = قيمة ثابتة.
T = سمك.
لذا فإن بدل الانحناء يتم استخراجه من الحساب النظري ولكن القيمة الفعلية تأتي من الخبرة وحساب الصيغة. نظرًا لوجود بعض الأخطاء العشوائية في حساب الصيغة دائمًا والتي يمكن أن تؤثر على السيناريو الفعلي لثني الصفائح المعدنية.
مخطط نصف قطر انحناء الصفائح المعدنية
إما أن يكون ثنيًا إضافيًا يأخذ اللوحة المسطحة إلى مسار المنحنى أو أن يكون صقلًا كاملاً، وكلاهما يحتاج إلى إرشادات ثني معدنية. ولذلك تتوفر المخططات القياسية للقيام بهذه المهمة. الموضوع الأساسي لعمل هذه المخططات موجود في الجدول رقم 2.
|
المادة. الحد الأدنى لنصف قطر الانحناء. |
|
|
صلب. |
4t |
|
برونزية. |
4t |
|
الألومنيوم. |
6t |
|
برونزية. |
4t |
|
الفولاذ المقاوم للصدأ. |
6t |
|
التيتانيوم. |
3t |
|
المغنيسيوم. |
13t |
الجدول رقم 2. مخطط نصف قطر انحناء الصفائح المعدنية.
يصف "t" سمك الجسم في الجدول رقم 2. من الواضح من الجدول رقم 2 أن الحد الأدنى لنصف قطر انحناء الصفائح المعدنية لأي عمل معدني يبلغ حوالي ثلاثة أضعاف سمكها، وإلا فإن الخلل المعدني سوف يسبب تمزق فيها. في حين أن الفولاذ الكربوني هو مادة شائعة جدًا في ورشة ثني الصفائح المعدنية، فمن الواضح من الجدول رقم 2 أن الحد الأدنى لنصف قطر الانحناء يزيد عن أربعة أضعاف سمكه.
مثال: على سبيل المثال، يوجد لوح من الفولاذ الكربوني مقاس 5 مم قابل للثني بزاوية أقل من تسعين درجة دون حدوث تمزق فيه. الحد الأدنى لنصف قطر الانحناء لنفس اللوحة هو 20 مم، لكن قيمة نصف القطر هذه ليست مطلقة. لأن الكثير من العوامل الأخرى تعتمد على الظروف العشوائية أيضًا. حجم الحبوب وحالة المعالجة الحرارية تملي هذه القيمة بطريقة عشوائية.
ثني المعدن مرة أخرى إلى شكله
المشكلة الرئيسية الموجودة في عملية صناعة الصفائح المعدنية هي أنه بسبب التشوه البلاستيكي الجزئي، تعود المواد إلى حالتها الأصلية الصغيرة مع مجموعة دائمة. في بعض الأحيان يؤدي هذا التأثير في المواد القوية إلى انتهاك قواعد سلامة ثني المعادن. وبالتالي فإن إضافة بدل الصك ضروري أو ثني الصفائح المعدنية في نصف القطر المناسب. تتوفر نصائح ثني الصفائح المعدنية في الأدبيات لمواجهة هذا التأثير في خطوات الانحناء البعدية والتزايدية. يعد الإنهاء الحراري خيارًا آخر لمواجهة هذا التأثير لأن التسخين يلين المادة ويساعدها على التشوه بشكل دائم عند استخدام قوة أقل.
ما هي أفضل طريقة لثني الصفائح المعدنية؟
أفضل طريقة هي حساب بدل الانحناء، وإضافة هوامش الأمان، والذهاب إلى آلة الثني على شكل V أو آلة ثني اللف المناسبة وثني المادة في الغرفة أو في درجة حرارة عالية. ومن الضروري دائمًا لهذه العملية أن لا يخل الصفائح المعدنية بنسيجها الحبيبي، لأن الثني يصبح عديم الفائدة بهذه الطريقة. إذا أصيب بفشل في بنيته المجهرية. وبالتالي فإن أفضل طريقة أخرى لثني الصفائح المعدنية هي تأهيل الصفائح النموذجية بنفس المعلمات ونصف قطر الانحناء والبدلات والمواد.
ما هي أسهل طريقة لثني المعدن؟
أسهل طريقة لثني الصفائح المعدنية هي باستخدام مكابح معدنية، بأقصى نصف قطر للانحناء، وبأقل سمك، وتطبيق صغير للحرارة (إذا لزم الأمر). وبهذه الطريقة يمكن أن يصل إلى الشكل النهائي دون حدوث مشاكل إجرائية. لكن الطريقة السهلة ليست دائمًا ذات أولوية بالنسبة لصناعة الصفائح المعدنية. البنية المجهرية والمؤهلات المعدنية تجعل عملية الثني صعبة بطريقة تتطلب خطوات ثني ميكانيكية. في كل خطوة، تتوافق معايير التأهيل مع المبادئ التوجيهية للإجراءات. وبالتالي فإن عملية الثني السهلة يمكن أن تؤدي العمل فقط في عملية ثني الصفائح المعدنية العادية.
كيفية ثني الصفائح المعدنية بدون فرامل؟
يعد ثني الصفائح المعدنية بدون مكابح معدنية تقنية سهلة وسريعة وشائعة للممارسة العادية وغير المشفرة لورشة العمل الهندسية. يمكن للمرء أن يفعل ذلك باستخدام بعض الأدوات والتدريبات اللازمة. حتى أن بعض مقاطع الفيديو التعليمية يمكن أن تساعد في القيام بهذه المهمة بطريقة تقنية. ويجب أن تتوفر بعض الأدوات الرئيسية للقيام بهذه المهمة، وهي:
- ملزمة
- ملف تعريف نصف القطر (قد يكون من الخشب)
- المطرقة أو المكبس الضارب
- يموت (إذا لزم الأمر)
- شعلة تسخين
- مقياس الزاوية
بخلاف ذلك، يعد ثني اللفة وثني الأنبوب خيارًا أيضًا للقيام بثني الصفائح المعدنية دون استخدام الفرامل المعدنية والملحقات.
6 نصائح رئيسية لثني الصفائح المعدنية
تتضمن نصائح ثني الصفائح المعدنية أدوات ثني معدنية مناسبة، وملف تعريف نصف القطر، ونصائح ثني الصفائح المعدنية، ومقياس الزاوية. 6 نصائح رئيسية هي كما يلي:
حساب بدل الانحناء
قم دائمًا بحساب بدل ثني المعدن مع إضافة هامش الانحراف العملي المناسب قبل بدء العملية.
علامة الخطوط على الوظيفة
ضع علامة على خط الانحناء أثناء العمل بحيث يكون تكوين النموذج مرئيًا أثناء عملية الانحناء.
ضع ملف تعريف Radius أسفل الوظيفة
ضع دائمًا ملف تعريف نصف القطر أسفل الوظيفة للسماح بتكوين نصف قطر الانحناء مع دعم الأساس على الرذيلة.
اعتني بالسطح
يجب أن يكون سطح عملية الثني تحت المراقبة حتى يصبح أي تشقق واضحًا في مرحلة مبكرة.
تطبيق شعلة التدفئة
استخدم شعلة التسخين إذا لزم الأمر لتسهيل عملية الانحناء. التسخين يجعل المادة أكثر ليونة بحيث يمكن إجراء المزيد من المعالجة.
قياس مع قياس الزاوية
قم دائمًا بالقياس باستخدام مقياس الزاوية لمعرفة أن انحناء المادة يقع في نصف القطر النهائي أو أنه يتطلب المزيد من الانحناء.
لماذا تختار Tuofoa لأجزاء ثني المعادن المخصصة
لا يمكن أن يكون ثني المعادن مهمة سهلة إذا كان الأمر يتعلق ببعض مهام التعليمات البرمجية المخصصة والقياسية. على سبيل المثال، إذا كان الشخص يحتاج إلى ثني المعادن المخصصة مع الحصول على شهادة وتأهيل المواد وفقًا لمعايير ASME أو ASTM أو GB، فإن هذه الوظيفة ليس لها نطاق في ورشة العمل المشتركة. إنها تحتاج إلى بعض شركات التصنيع الهندسية التي لديها شهادة ISO وشهادة المواد لوظائف الانحناء المخصصة. هنا يأتي Tuofoa لثني المعادن بدقة. لأن Tuofa حاصلة على شهادة ISO وشهادة المواد الخاصة بالثني والتصنيع باستخدام الحاسب الآلي. تستطيع Tuofa تحويل الرسم الفني الخاص بك إلى منتج الثني النهائي بخبرة.
لمزيد من المعلومات يرجى زيارة tuofa-cncmachining.com
الأسئلة الشائعة حول ثني الصفائح المعدنية
هل ثني المعدن هو تغيير فيزيائي؟
إنه تغير فيزيائي لأنه لا توجد مركبات كيميائية جديدة تشارك في هذه العملية مع إضافة الكربيدات. ولكن في حالة الفولاذ المقاوم للصدأ الأوستنيتي، يمكن أن تحدث بعض التغييرات الهيكلية المارتنسيتية عن طريق عملية الانحناء والتي يمكن أن تعود إلى شكلها الأصلي من خلال عملية معالجة المحلول في فرن التبريد والتلطيف.
كيفية ثني لوحة الصلب؟
إنها ممارسة شائعة جدًا عن طريق تثبيت الوظيفة على الفرامل المعدنية أو الرذيلة، وتطبيق قوة المكبس عليها، ووضع التشحيم على التجويف، وقياس المظهر الجانبي الزاوي، وتطبيق بعض الحرارة وتأهيل المادة لنصف قطر الانحناء. تذكر دائمًا أن تقوم بتأهيل مهمة النموذج الأولي قبل ثني المواد الفعلي.
كيفية ثني الصفائح المعدنية مقاس 14؟
إن ثني الصفائح المعدنية مقاس 14 لها علاقة بملفها الشخصي وملمسها المادي. لأنه إذا كان يتكون من فولاذ كربوني عادي بسيط للحصول على أقصى نصف قطر للانحناء، فيمكن أن يكون الثني اليدوي هو الخيار على الرذيلة مع بعض تطبيق الحرارة والمطرقة.
 المبددات الحرارية المصنوعة من النحاس أو الألومنيوم، أيهما أفضل؟




