 هاتف/وي تشات:
 البريد الإلكتروني:



 الصفحة الرئيسية
أفضل مصنع لقطع غيار الدراجات النارية باستخدام الحاسب الآلي لعام 2025

 تاريخ النشر: 2 يوليو 2024

لماذا تختار التصنيع باستخدام الحاسب الآلي المخصص لقطع غيار الدراجات النارية بدلاً من شراء المنتجات الجاهزة؟
كما نعلم جميعًا، تُعدّ الدراجات النارية وسيلة نقل شائعة في الحياة. يرى معظم الناس أن الدراجة النارية ليست سوى وسيلة نقل عادية، بينما يراها عشاقها تحفة فنية تُلهِم الروح، فـ" عجلتان تُحرّكان الروح". ولأن الدراجة النارية تحفة فنية، ينبغي أن تُصنع قطعها حسب الطلب باستخدام تقنية CNC بدلاً من استخدام القطع الجاهزة.
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) بديلاً عن صب القوالب، إذ تُتيح إنتاج أشكال هندسية أكثر تعقيدًا، وأجزاء كبيرة الحجم أو ذات تصميمات غير تقليدية، فضلًا عن القدرة على تحقيق دقة أعلى بكثير من تلك التي يوفرها صب القوالب. وتُعتبر رياضة ركوب الدراجات النارية رياضة خطرة، لذا فإن استخدام أساليب التصنيع عالية الدقة يُقلل بشكل كبير من احتمالية وقوع المخاطر.
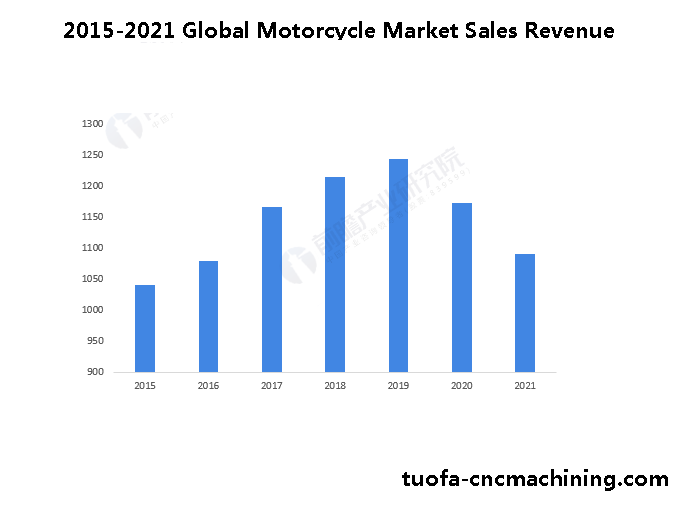
شهد سوق الدراجات النارية العالمي نموًا مطردًا خلال الفترة من 2015 إلى 2019. وفي عام 2019، بلغ حجم هذا السوق 124.387 مليار دولار أمريكي. ورغم تأثره بجائحة 2020 و2021، انخفض حجم السوق، إلا أنه تجاوز 100 مليار دولار أمريكي.
معنى قطع غيار الدراجات النارية باستخدام الحاسب الآلي
يمكن تصنيع قطع غيار الدراجات النارية حسب الطلب من سبائك الألومنيوم، والفولاذ المقاوم للصدأ، والفولاذ، والنحاس الأصفر، والبرونز الفوسفوري، والبولي أوكسي ميثيلين الأسود، وغيرها. تتميز كل قطعة مصنعة باستخدام تقنية CNC بخصائصها واستخداماتها ومزاياها الخاصة. كما يمكن معالجة أسطح المواد المختلفة بطرق متنوعة، مما يمنحها مزايا إضافية مثل مقاومة فائقة للتآكل، ومقاومة عالية للحرارة، ونفاذية جيدة، ومظهر سطحي جذاب. على سبيل المثال، توفر عملية الأنودة الصلبة لسبائك الألومنيوم مقاومة للتآكل، ومقاومة للتلف، وعزلًا حراريًا، ومظهرًا أنيقًا. للمزيد من التفاصيل:
1. صلابة السطح لسبائك الألومنيوم بعد الأنودة الصلبة يمكن أن تصل إلى حوالي HV500.
2. يبلغ سمك طبقة الأنودة 25-250 ميكرومتر، ويتغلغل 50% من طبقة الأنودة المتولدة في سبيكة الألومنيوم، ويلتصق 50% منها بسطح سبيكة الألومنيوم.
3. بالنسبة لسبائك الألومنيوم التي لا يتجاوز محتواها من النحاس 2٪، فإن الحد الأقصى لمؤشر التآكل هو 1000 دورة في الدقيقة.
4. مقاومة طبقة الأنودة كبيرة جدًا، ويمكن أن تلعب دورًا جيدًا كطبقة عازلة.
5. العملية الكهروكيميائية لفيلم أكسيد الأنوديك غير سامة وغير ضارة لجسم الإنسان.


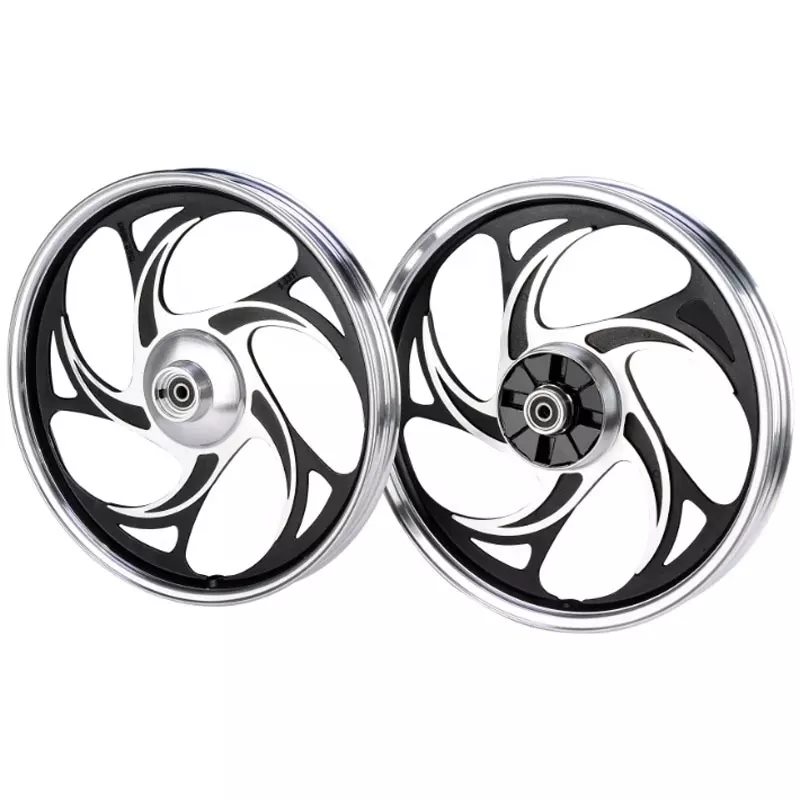
طريقة تصنيع أدوات آلة التحكم العددي لأجزاء العجلات الخلفية للدراجات النارية
تتطلب علاقة التجميع بين فتحة محور العجلة الخلفية للدراجة النارية والمحمل، والمحمل وغطاء طرف المحمل، وكتلة التوصيل بين العجلة الخلفية وهيكل الدراجة، دقة أبعاد عالية جدًا وتفاوتًا كبيرًا بين الأجزاء. ستستخدم هذه الورقة تقنية التصنيع باستخدام الحاسوب (CNC) على طاولة القالب، لتحليل عملية تصنيع أجزاء العجلة الخلفية للدراجة.
1. تحليل الأجزاء
من خلال ملاحظة مكونات العجلة الخلفية للدراجة النارية، السم الحقيقي وتصميم هيكل العجلة الخلفية للنموذج يحتاج إلى:
1) يجب التأكد من خشونة سطح فتحة العمود ومتطلبات الحجم المطابق والتسامح بين فتحة العمود والمحمل عند تركيب العجلة الخلفية، وفي نفس الوقت من الضروري أيضًا ضمان متطلبات الحجم المطابقة بين فتحة العمود والعمود.
2) يجب أن يكون السطح الكلي للعجلة الخلفية أملسًا للطلاء والأكسدة لاحقًا.
2. المتطلبات الفنية للأجزاء
1) الحجم الإجمالي للعجلة الخلفية أقل من 50 مم.
2) خشونة السطح Ra أقل من 1.6um.
3) يجب الانتهاء من فتحة العمود.
4) يتم التحكم في عمق المداس على سطح الإطار في حدود 0.1-0.2 مم
5) لا يمكن تشكيل سطح الأجزاء. تظهر خدوش وعلامات قرصة.
3. المعالجة الفعلية والاختبار الفني
1. مرحلة التقطيع
شكل المادة الفارغة المستخدمة في تخشين الفراغ هو مربع، ولا يتضمن معالجة الهياكل المعقدة، ولكن دوران المحور السيني متضمن في المعالجة اللاحقة، لذلك يتم استخدام أداة آلية ذات 4 محاور لإكمال الكل العملية من التقطيع إلى معالجة المنتج النهائي، لأن المادة الفارغة تكون مربعة، لذلك يختار جهاز التثبيت مشبكًا ذو شق مثلثي
2. لقط
التشغيل على الوجهين: نظرًا لأن سُمك القطعة الخام يقل بعد عملية التخشين أثناء التثبيت، فمن الضروري طحن فاصل بدقة مسبقًا، بحيث يكون عرضه أصغر من قطر القطعة الخام، ويجب أن يتطابق سُمكه معها. عند التثبيت، يكون السطح العلوي للقطعة الخام أعلى من سطح التثبيت بمقدار 5-10 مم. سُمك الوسادة: بعد تثبيت الوسادة بالقطعة الخام، يجب قياس السطح العلوي للقطعة الخام. يضمن توازي المادة المقاسة أن يكون هامش الخطأ في حدود 0.002 مم.
معالجة الجوانب: عند معالجة الجوانب، يلزم استخدام أداة تثبيت خاصة نظرًا لنظام الدوران المستخدم. بعد تركيب القطع في أداة التثبيت، يتم تثبيت الأداة بالكامل بواسطة ظرف ثلاثي الفكوك . بعد تثبيت قطعة العمل، يتم قياس الجانب المراد معالجته، بالإضافة إلى قياس مدى الانحراف الدائري للدوران، والتأكد من أن هامش الخطأ لا يتجاوز 0.002 مم.
3. مرحلة المعالجة
بعد تثبيت الأجزاء، من الضروري ضبط الأداة وتوسيط أداة الآلة لتحديد نظام إحداثيات المعالجة لأداة الآلة. هذه الخطوة مهمة جدًا للمعالجة اللاحقة للجزء. تؤثر دقة إعداد الأداة وتوسيطها بشكل مباشر على دقة تصنيع الجزء. عند تثبيت الأداة، يختلف طول ساق كل أداة، وتحتاج كل أداة إلى المعايرة.
(1) معالجة الجانب الأول: ثبت الملزمة على طاولة العمل، وتأكد من أن نطاق الخطأ الأفقي يقع ضمن 0.002 مم في التوقيت الثابت. يتم وضع الجزء أفقيًا في ملزمة ويتم تثبيته بآلة السطح العلوي للجزء.
(2) معالجة الجانب الثاني: استخدم نفس الملزمة أثناء المعالجة، وطريقة التثبيت هي نفس طريقة الجانب الأول، ولكن قبل تثبيت قطعة العمل، افحص قطعة العمل للتحقق مما إذا كان سطح المعالجة مستويًا. بعد طحن الطائرة، ليست هناك حاجة لتفكيك الأجزاء، فقط قم بتعديل البرنامج واستيراد برنامج الطحن من خلال الثقوب إلى أداة الآلة. من أجل ضمان دقة المعالجة، فإن نظام الإحداثيات الصفري للتصنيع يتوافق مع نظام إحداثيات مستوى الطحن.
(3) المعالجة الجانبية: عند تصنيع الجانب باستخدام الحاسب الآلي، نظرًا لأنه سطح أسطواني، فإن دوران المحور السيني يشارك في المعالجة، لذلك يجب إجراء التركيبات المطلوبة لمعالجة الجانب. قم بتثبيت أحد طرفي التركيب باستخدام ظرف ثلاثي الفك لطاولة العمل الدوارة، وقم بقيادة معالجة قطعة العمل من خلال دوران طاولة العمل.
4. المشاكل التي تواجه المعالجة والحلول
في عملية المعالجة الدقيقة، قد تحدث المشكلات التالية: إعداد الأداة غير دقيق، مما يؤدي إلى عدم إمكانية معالجة الأداة الأولى على سطح قطعة العمل، لذلك من الضروري ضبط الأداة مرة أخرى. عند العثور على مركز قطعة العمل عن طريق تقسيم الأداة، بسبب التقسيم والخطأ غير الدقيق، لا يمكن لقطعة العمل التي تتم معالجتها بواسطة الأداة اتباع المسار المحدد مسبقًا، ويجب تغيير المعلمات.
5. قياس أجزاء التصنيع باستخدام الحاسب الآلي
يجب أن يفي ثقب العمود وسطح قطعة CNC بمتطلبات دقة أبعاد معينة وخشونة سطح محددة، لذا يلزم قياس الأجزاء المصنعة بدقة أكبر لتحديد ما إذا كانت تفي بمتطلبات قطع CNC المخصصة . وفقًا لمتطلبات دقة أبعاد الأجزاء الموضحة في الرسم، من الضروري الكشف عن التفاوتات في الأبعاد، وتفاوتات الشكل والموضع، وخشونة سطح نماذج CNC الأولية.
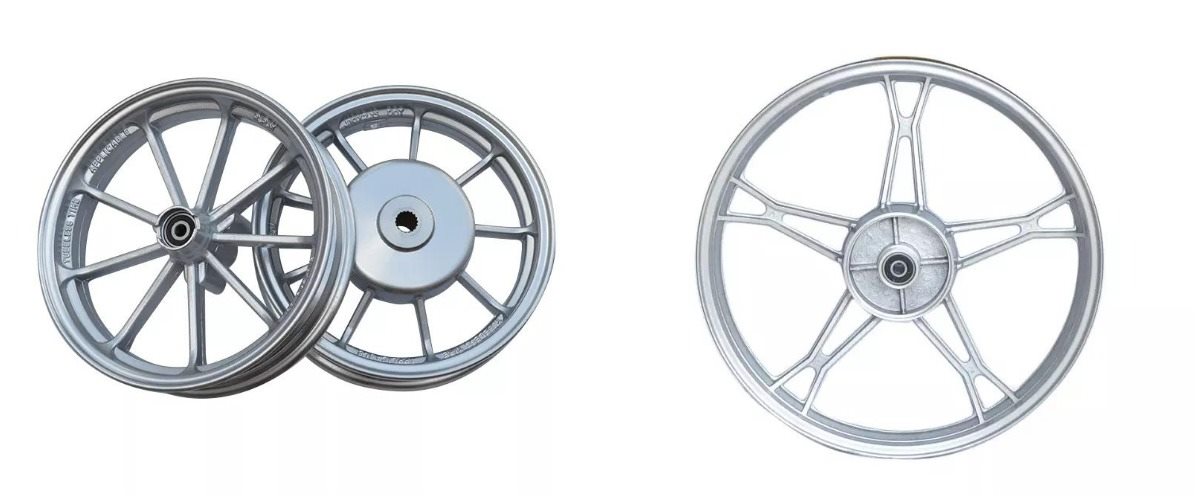
أجزاء CNC مخصصة في مصنع التصنيع
أثناء عملية التصنيع الفعلية، من الضروري الانتباه إلى محاذاة السطح المرجعي. كما يجب مراعاة ذلك عند تثبيت أجزاء النموذج الأولي. بعد التثبيت، يجب الحفاظ على سطح التصنيع في الوضع الأفقي. ولضمان دقة التصنيع، من الضروري قياس كل سطح تصنيع للتأكد من أن الأجزاء في الوضع الأفقي. بعد معالجة أجزاء النموذج الأولي، من الضروري قياس أبعاد التركيب لتحديد ما إذا كانت الأجزاء تفي بمتطلبات التصميم.
 ما هو الأكسدة: الألوان والسمك والتفاعل




