 هاتف/وي تشات:
 البريد الإلكتروني:



 الصفحة الرئيسية
6 اعتبارات يجب مراعاتها عند طحن الألومنيوم | دليل 2025

 تاريخ النشر: 19 مارس 2022

مع ازدياد أنواع سبائك الألومنيوم والتطور المستمر لتقنية التصنيع باستخدام الحاسوب (CNC)، يتسع نطاق استخدام منتجات سبائك الألومنيوم باستمرار، مما يفرض متطلبات أعلى على جودة ومستوى عمليات التصنيع باستخدام الحاسوب. فيما يلي عرض لأنواع الألومنيوم الشائعة الاستخدام في التصنيع باستخدام الحاسوب وأهم خصائص هذه التقنية.
ويبين الجدول التالي مدى ملاءمة سبائك الألومنيوم المشتركة للطحن:
|
سبائك الألومنيوم |
ألمانيا (دين، غرب) |
في جملة ISO |
التشغيل في الماكينات |
حام |
المقاومة للتآكل |
الحد الأدنى المحدد لقوة الخضوع [N / mm²] |
|
إن AW-1050A |
3.0255 |
Al99.5 (رينالو) |
فقير |
OK |
الخير |
20 |
|
إن إيه دبليو-2007 |
3.1645 |
AlCuMgPb |
أسعار |
فقير |
فقير |
210 |
|
إن إيه دبليو-2011 |
3.1655 |
AlCuBiPb |
أسعار |
فقير |
فقير |
195 |
|
إن إيه دبليو-2017 |
3.1325 |
AlCuMg1 |
أسعار |
فقير |
فقير |
220 |
|
إن إيه دبليو-2024 |
3.1355 |
AlCuMg2 |
الخير |
فقير |
فقير |
270 |
|
إن إيه دبليو-5083 |
3.3547 |
AlMg4,5Mn |
الخير |
أسعار |
OK |
110 |
|
إن إيه دبليو-5052 |
3.3523 |
ألمج2.5 |
الخير |
الخير |
الخير |
70 |
|
إن إيه دبليو-5754 |
3.3535 |
AlMg3 |
OK |
الخير |
فقير |
70 |
|
إن إيه دبليو-6012 |
3.0615 |
AlMgSiPb |
أسعار |
فقير |
الخير |
200 |
|
إن إيه دبليو-6026 |
- |
المجسيبي |
الخير |
الخير |
الخير |
240 |
|
إن إيه دبليو-6060 |
3.3206 |
AlMgSi0,5 |
OK |
الخير |
الخير |
160 |
|
إن إيه دبليو-6061 |
3.3211 |
Mg1SiCu |
OK |
أسعار |
الخير |
230 |
|
إن إيه دبليو-6063 |
- |
AlMg0,7Si |
OK |
OK |
الخير |
110 |
|
إن إيه دبليو-6082 |
3.2315 |
AlMgSi1 |
الخير |
الخير |
OK |
200 |
|
إن إيه دبليو-7020 |
3.4365 |
AlZn4,5Mg1 |
الخير |
OK |
OK |
270 |
|
إن إيه دبليو-7075 |
3.4365 |
الزنك ملغ Cu1,5 |
أسعار |
فقير |
OK |
400 |
نظرًا لأن مادة الألومنيوم لينة، فإنها تلتصق بسهولة بالأداة عند درجات الحرارة العالية. ولجعل أبعاد سبائك الألومنيوم أكثر استقرارًا عند تشكيلها بدقة باستخدام آلات CNC ، ينبغي مراعاة النقاط التالية أثناء عملية التشكيل:
حالة أداة الآلة الدقيقة
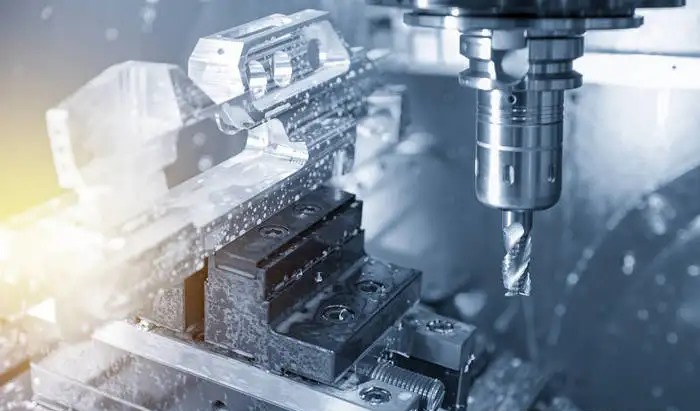
يجب أن تكون معدات CNC مستقرة أثناء المعالجة. قبل المعالجة، يجب علينا فحص المخرطة نفسها وتشغيل المعدات بعد التأكد من عدم وجود مشكلة.
مشكلة تبريد المواد
يجب تبريد سبائك الألومنيوم بعد اكتمال عملية التصنيع باستخدام الحاسوب (CNC) ، وقد يحدث تشوه أثناء عملية التبريد. لذا، ينبغي إيلاء عناية خاصة لاستخدام سائل التبريد، مع مراعاة احتمالية تشوه المادة وانحرافها أثناء القياس.
تكنولوجيا المعالجة
قد تتسبب تقنيات المعالجة غير المناسبة بسهولة في حدوث أخطاء في أبعاد الأجزاء. بعد ضمان تطبيق تقنيات المعالجة الأساسية، مثل التخشين أولاً ثم التشطيب، أو تشكيل السطح أولاً ثم التثقيب، أو تشكيل السطح الكبير أولاً ثم الصغير أولاً في عمليات التفريز باستخدام الحاسوب (CNC) ، أو تقليل عدد مرات التثبيت واستخدام أدوات التثبيت المركبة قدر الإمكان، من الضروري تقليل أخطاء المعالجة الناتجة عن برادة الحديد على أجزاء سبائك الألومنيوم.
إعدادات المعلمات
تؤثر سرعة القطع والتغذية وعمق القطع وتعويض الأداة في عملية الخراطة والطحن على استقرار عملية التشغيل، لذلك ينبغي إيلاء اهتمام خاص لها.
اختيار الأداة
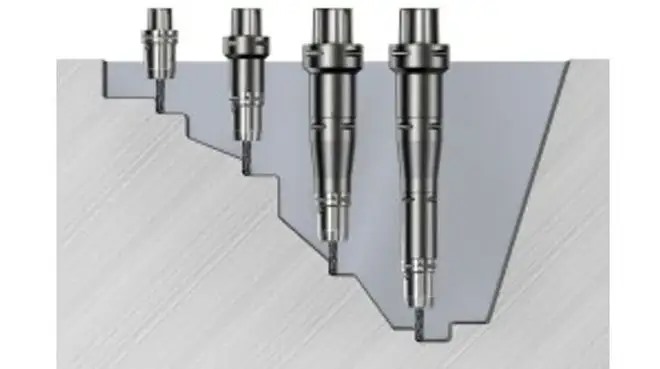
عند تشكيل قطع الألومنيوم ، يُنصح باستخدام أدوات خاصة، والتي غالبًا ما تكون أكثر دقة. على سبيل المثال، تتميز قواطع التفريز المُخصصة لتفريز الألومنيوم عادةً بزاوية ميل وزاوية حلزونية أكبر، وحافة قطع أكثر حدة، مما يُسهّل عملية تشكيل قطع الألومنيوم ويُحسّن جودة السطح.
إجهاد
مادة أجزاء الألومنيوم ناعمة، لذلك من الضروري إيلاء اهتمام خاص لقوة التثبيت. أثناء المعالجة، يتم تخشين أجزاء الألومنيوم وتركها لفترة من الوقت قبل الانتقال إلى العملية التالية للتخلص من الإجهاد.
استقرار التصنيع الدقيق باستخدام الحاسب الآلي للألمنيوم المعدني
بالإضافة إلى النقاط الست المذكورة أعلاه، يُرجى التحقق من إزالة الرايش وكمية سائل التبريد المستخدم أثناء معالجة قطع الألومنيوم . تؤثر عوامل عديدة على استقرار عملية معالجة قطع الألومنيوم ، لذا من الضروري الاستجابة بمرونة أثناء المعالجة وتحليل المشكلات المحددة. تُعدّ أدوات التشغيل المستقرة، وتقنيات التشغيل المناسبة، والأدوات، ومستوى مهارة المشغلين، جميعها عوامل تؤثر على جودة المنتج.
 طريقة لحساب تكلفة الأجزاء المخروطة




