 هاتف/وي تشات:
 البريد الإلكتروني:



 الصفحة الرئيسية
ابتكار طريقة التصنيع للأجزاء المسطحة ذات الأخدود العميق

 تاريخ النشر: 19 نوفمبر 2022

تتعلق طريقة التشغيل تحديدًا بأسلوب الخراطة للصمام الرئيسي لجزء ذي أخدود عميق مستوٍ. صممت شركة Tuofa CNC أداة حفر خاصة لتصنيع الأخاديد العميقة على السطح المستوي. وبفضل التصميم المبتكر لهيكل الأداة وشكلها، والترتيب الأمثل للعملية، تم إنجاز تصنيع أجزاء الأخدود العميق المستوية.
فن الخلفية: يتم تطبيق طريقة التصنيع في مجال تصنيع الدُفعات وتصنيع الأجزاء المسطحة والأخدود العميق.
1. هيكل الأجزاء والمتطلبات الفنية
يظهر هيكل الجزء في الشكل 1-7. مادة الجزء هي 2Cr13، والتي تحتاج إلى التبريد والتلطيف بعد الدوران القاسي. الصلابة هي 269~292HB. التسامح مع حجم الثقب الداخلي للجزء هو φ42mm. ° قيمة خشونة السطح للسطح المخروطي هي Ra=0.4μm، وقيمة خشونة السطح للدائرة الخارجية 120° سطح المخروط هي Ra=0.4μm. تنص المتطلبات الفنية على أن صلابة المعالجة الحرارية المحلية لسطح المخروط هي 48~52HRC، وتكون مطابقة للأجزاء ذات الصلة.
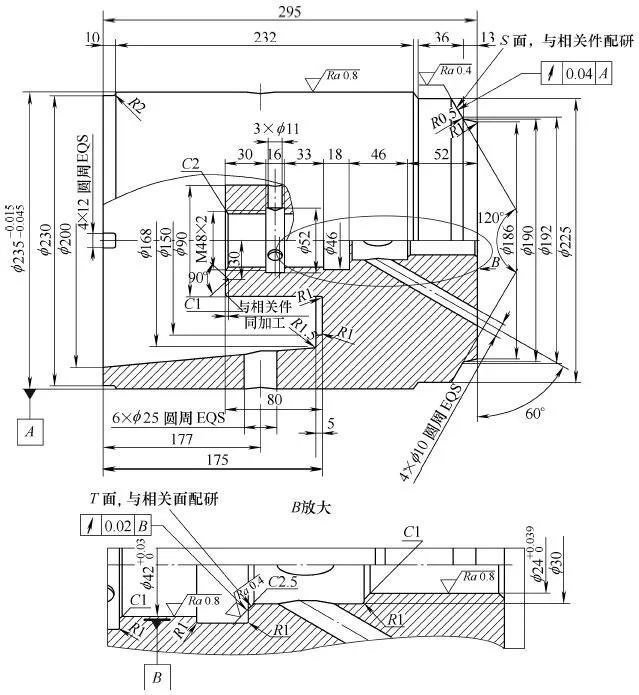
الشكل 1-7 الصمام الرئيسي للجزء
2. تحليل تكنولوجيا المعالجة
تواجه معالجة هذا الجزء الصعوبات الفنية التالية:
(1) يبلغ عمق الوجه النهائي للأخدود المسطح 175 مم من الوجه الأيسر للجزء، و80 مم من الوجه النهائي بحجم φ90 مم. المساحة في الأخدود العميق صغيرة، وكمية القطع كبيرة، وإزالة الرقائق صعبة.
(2) أداء القطع للفولاذ المقاوم للصدأ ضعيف، خاصة في: ① اللدونة العالية، مما يجعل تصلب العمل خطيرًا أثناء المعالجة ويزيد من مقاومة القطع. ②درجة حرارة القطع العالية تجعل الأداة سهلة الارتداء. ③من السهل لصق السكين وإنشاء حافة مدمجة. ④ ليس من السهل تجعيد الرقائق وكسرها.
3. التدابير الفنية
في ضوء صعوبات المعالجة المذكورة أعلاه، تم اتخاذ التدابير الفنية التالية:
(1) تصميم وتصنيع أداة حفر خاصة لتشكيل الأخاديد العميقة المستوية. عند تشكيل أخدود مستوٍ باستخدام آلة CNC، يُعادل أحد طرفي أداة الحفر ثقبًا. ولتجنب التداخل بين أداة الخراطة CNC والسطح المقوس لقطعة العمل، يُصنع الجزء الخلفي من الأداة عند طرفها على شكل قوس يتناسب مع قطر قوس الأخدود المستوي، مع ضمان زاوية خلفية محددة. أما الطرف الآخر لأداة الحفر فيُعادل دائرة خارجية. عند تشكيل أخدود عميق مستوٍ، يكون طرف الأداة طويلًا جدًا، مما يُضعف صلابته ويُسهل حدوث اهتزازات. لذا، يُصنع أيضًا على شكل قوس لضمان زاوية خلفية محددة.
تتكون سكينة الحز من ثلاثة أجزاء لحام: جزء التثبيت، وجسم قاطع السطح القوسي، ورأس قاطع الكربيد:
①جزء التثبيت مصنوع من 45 فولاذ.
②يتكون جسم القطع السطحي ذو القوس المزدوج من أنابيب فولاذية 30CrMnSi بقطر خارجي φ140mm وثقب داخلي φ128mm تتم معالجته إلى شرائح عن طريق الطحن الأفقي. من أجل زيادة قوة جسم القاطع، فإن صلابة المعالجة الحرارية هي 38~42HRC.
③يعتمد رأس قاطع الكربيد الأسمنتي YG8N، YW1، YW2، ونوع الشفرة هو C304.
المعلمات الهندسية لسكين الحز وخصائص القطع:
①تتمتع الرقائق على شكل شريط بأداء قوي في الحفر عندما ترى التماس. تعمل طريقة الحز على تحسين ظروف إزالة الرقاقة، وإطالة عمر خدمة الأداة بمقدار 3 مرات، وزيادة كفاءة الإنتاج بمقدار مرة واحدة.
②تتوافق زاوية أشعل النار الكبيرة مع الشطب السلبي، ويعتمد طرف الأداة زاوية مستديرة R1mm، مما يقلل من قوة القطع، ويقوي حافة القطع، ويزيد من عمر الأداة. يظهر هيكل أداة الحز في الشكل 1-8.
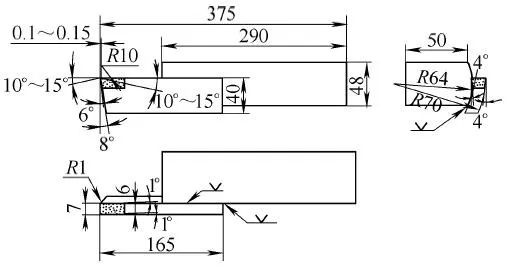
الشكل 1-8 سكين الحز الخاص
(2) تصميم وتصنيع حامل أداة الثقب الداخلي الدائري لحل مشاكل المعالجة الخاصة بتدوير الخيط الداخلي M48×2، الصورة φ42 مم والفتحة الداخلية φ30 مم، والأداة الفارغة للثقب الداخلي. يظهر الهيكل في الشكل 1-9.
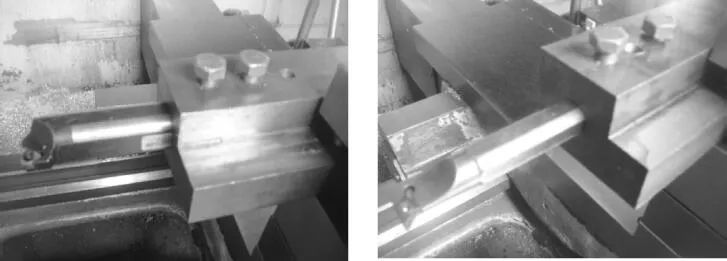
الشكل 1-9 حامل أداة الثقب الداخلي ذو المشبك الدائري
(3) تصميم وتصنيع حامل أداة الثقب الداخلي لطاولة الأدوات، والذي يحل مشكلة المعالجة المستدقة للقطر النهائي الكبير φ200mm والقطر الطرفي الصغير φ168mm. يظهر الهيكل في الشكل 1-10.
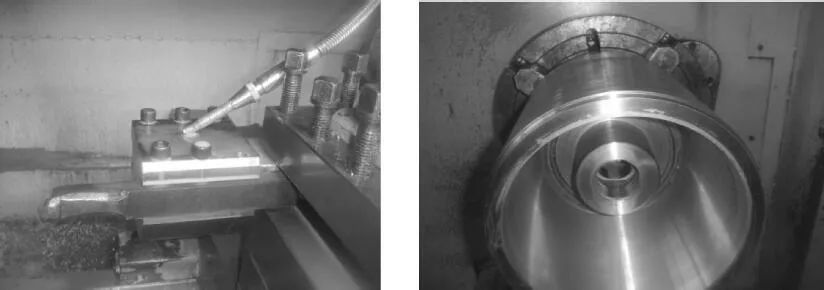
الشكل 1-10: حامل أدوات الفتحة الداخلية لطاولة السكين
4. خطة عملية تحول CNC
خطة العملية المعتمدة في التصنيع باستخدام الحاسوب (CNC) هي:
①التدوير الخشن، القطر الخارجي للتدوير الخشن هو φ239 مم، وطول التحكم 298 مم، وقطر الثقب الداخلي φ143 مم والعمق 90 مم.
② التبريد والتلطيف، 280~320HBW.
③الدوران شبه النهائي، الثقب الداخلي φ42mm، φ24mm، سطح T مع Ra=0.4μm بدل 0.4~0.5mm، الدائرة الخارجية φ235mm، Ra=0.4μm S سطح مع بدل 0.6~0.7mm، قطر النهاية الكبيرة هو φ200mm، ويبلغ قطر الطرف الصغير φ168 مم، وحجم التشطيب CNC هو 2 ~ 3 مم.
④التدوير باستخدام الحاسب الآلي، التحكم في الاستدقاق بقطر النهاية الكبيرة φ200 مم وقطر النهاية الصغيرة φ168 مم.
⑤ ارسم خطًا.
⑥الطحن العمودي، التوزيع الدائري 4×12.
⑦ كماشة، 6×φ25mm يتم توزيعها بالتساوي حول المحيط، 3×φ11mm، 4×φ10mm يتم توزيعها بالتساوي حول المحيط.
⑧تبريد السطح، الصلابة 45~48HRC (عند الفتحة الداخلية مع التسامح، السطح المخروطي T السطح لـ Ra=0.4μm، السطح المخروطي S للدائرة الخارجية Ra=0.4μm).
⑨ الطحن الخارجي، φ235 مم في الصورة.
⑩ الطحن الداخلي، φ42 مم صورة، φ24 مم صورة، لضمان تحمل الموضع.
⑪ تتم محاذاة ظرف الدوران أحادي الحركة باستخدام الحاسب الآلي لضمان تحمل موضع قطعة العمل. يتم تشكيل السطح المخروطي T للثقب الداخلي Ra=0.4μm (أداة لحام الثقب الداخلي YT726)، ويتم استخدام أداة نيتريد البورون المكعب لتحويل الدائرة الخارجية Ra=0.4μm. السطح المستدق S، واستخدم معجون الماس الكاشطة لتلميع Ra=0.4μm.
 أفضل عملية لأجزاء أسطوانات الألومنيوم ذات الجدران الرقيقة عالية الدقة




